


Med den økende trenden innen lettvekt og elektrifisering av biler, har aluminiumsfelger blitt det vanligste valget på markedet på grunn av deres høye styrke, korrosjonsbestandighet og designfleksibilitet. Maskineringsprosessen står imidlertid overfor tre kjerneutfordringer:
Tynnveggsdeformasjon: Hjuleikker har vanligvis en tykkelse på <5 mm, noe som gjør dem utsatt for vibrasjonsindusert deformasjon med tradisjonelle prosesser.
Feste av aluminiumspon: Lette aluminiumspon fester seg lett til verktøy, noe som tvinger frem hyppig nedetid for rengjøring av maskinen.
Koordinering av flere prosesser: Tradisjonelle produksjonslinjer krever koordinering på tvers av 5 maskiner, noe som resulterer i lav effektivitet og utbytte under 85 %.
OTURN CNC-dreiebenk løser disse utfordringene med strukturer med høy stivhet, intelligente systemer for sponfjerning og synkronisert maskinering med flere akser, og leverer effektive, presise og fleksible løsninger for industrien.
I. Hvorfor krever aluminiumsfelger en spesialisert CNC-dreiebenk?
1. Hva er et hjulnav?
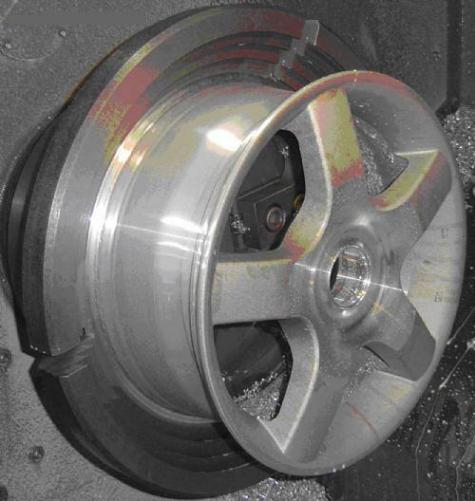
Et hjulnav er kjernekomponenten for lastebæring og kraftoverføring i kjøretøy, og krever strenge standarder for høy styrke, lettvekt og lufttetthet. Aluminiumsfelger krever, på grunn av sine materialegenskaper, løsninger for å overvinne utfordringer med tynnveggsdeformasjon, overflatekvalitet og posisjonsnøyaktighet i flere hull.
2. CNC-dreiebenkens rolle i hjulproduksjon
Presisjonsforming: Fleraksesynkronisering muliggjør maskinering av komplekse overflater i ett trinn.
Effektivitetsgevinster: Samtidig dreiing med to revolverhoder reduserer håndtering av arbeidsstykket og skjæresyklustiden med 40 %.
Kvalitetssikring: Lufttetthetsdeteksjon og dynamiske kompensasjonsteknologier sikrer utbytte på >96 %.
3. Prosessflyt for hjulmaskinering
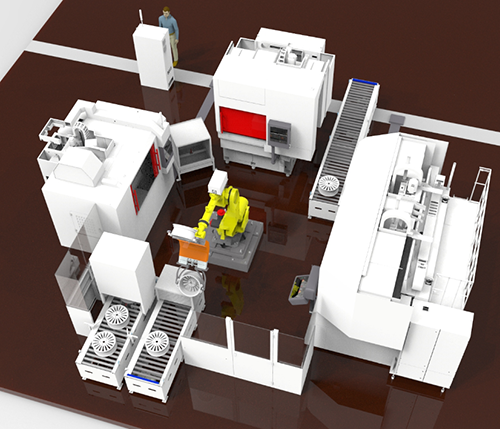
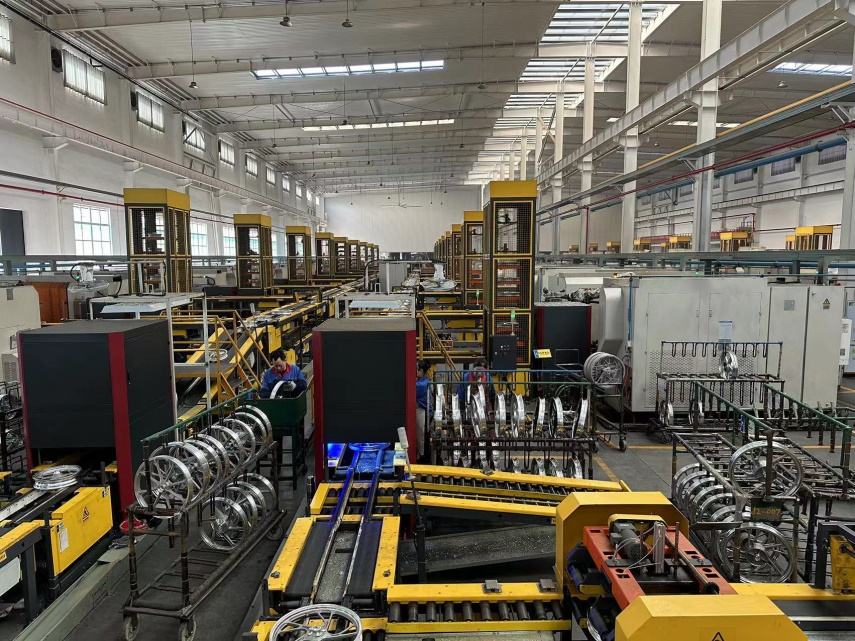
Hjulnav er kritiske sikkerhetskomponenter i biler, og produksjonsprosessen krever både høy presisjon og høy effektivitet. OTURN tilbyr en rekke spesialiserte maskinverktøy som dekker viktige prosesstrinn i hjulnavproduksjon. Følgende er en detaljert prosessflyt for hjulnavmaskinering, som illustrerer bruksområdene til OTURN CNC-maskiner i hvert trinn:
a. Støpefase
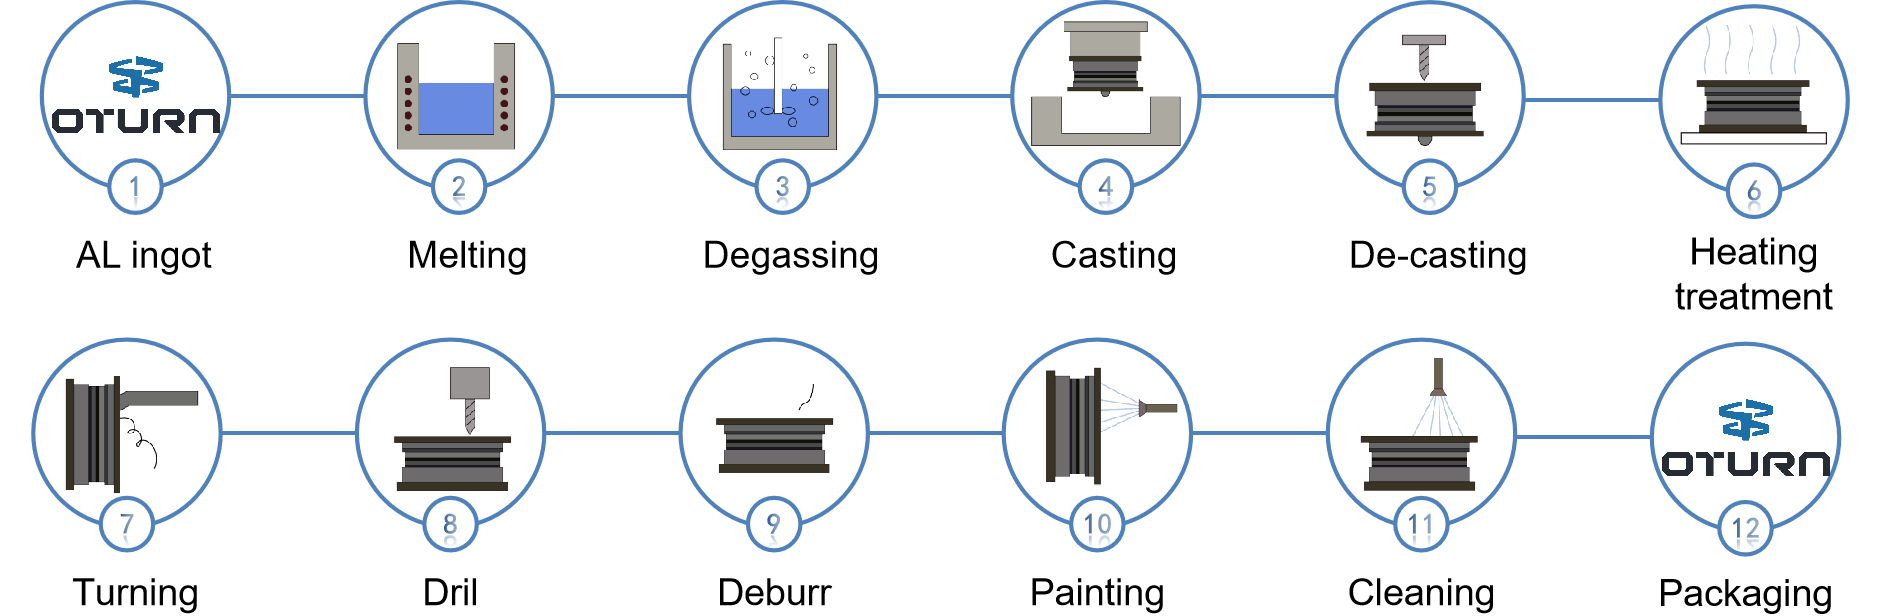
AL-barre → Smelting → Avgassing → Støping
Det første trinnet i hjulnavproduksjonen begynner med en aluminiumsbarre, som smeltes og avgasses før den støpes for å danne hjulnavets grove form.
Merk: OTURN tilbyr for øyeblikket ikke utstyr for denne fasen, som hovedsakelig innebærer forberedelse av råvarer.
b. Maskineringsfase (boring og dreiing)
OP1: Bor (maskinering av bolthull)
Boremaskiner brukes til å bearbeide bolthullene på hjulnavet. Dette er delt inn i to trinn: grovboring og presisjonsboring, for å sikre nøyaktigheten av hullstørrelsen og posisjonen.
Prosessdetaljer:
Grovboring: Fjerner mesteparten av materialet som forberedelse til presisjonsboring.
Presisjonsboring: Sikrer nøyaktig størrelse og plassering av bolthullene.
Merk: Som vist, og i samsvar med bildet «bor», påvirker maskineringsnøyaktigheten til bolthullene direkte påliteligheten til hjulnavets forbindelse til kjøretøyet og er derfor avgjørende.
OP2: Dreiing (maskinering av hjulnavoverflater)
CNC-dreiebenker brukes til å maskinere nøkkelområder på hjulnavet presist, ved hjelp av «dreie»-bevegelsen som vist på bildet, som kan involvere indre og ytre diametere og endeflater. Dette er delt inn i to trinn: grovdreiing og findreiing, for å garantere dimensjonsnøyaktigheten og overflateruheten til hjulnavet.
Prosessdetaljer:
Grovdreiing: Fjerner raskt overflødig materiale for å gi en presis referanse for findreiing.
Findreiing: Sikrer de endelige dimensjonene og overflatekvaliteten til hjulnavet.
Merk: I samsvar med bildet merket «dreiing» er maskinering av innvendige og utvendige overflater en kjerneprosess i hjulnavmaskinering og er avgjørende for hjulnavets generelle ytelse og utseende.
c. Etterbehandlingstrinnet
Varmebehandling:Varmebehandlingsprosessen brukes til å øke hjulnavets styrke og hardhet, forbedre dets mekaniske egenskaper og forbedre ytelsen.
Avstøping:Fjerner overflødig materiale, som porter og stigerør, som produseres under støpeprosessen.
Avgrad:Fjerner grader fra hjulnavets overflate, noe som sikrer sikkerhet og estetikk.
Maleri:Hjulnavets overflate er lakkert for å forbedre korrosjonsmotstanden og utseendet.
Rengjøring:Rengjør overflaten på hjulnavet for å fjerne olje og urenheter, og forbereder det for senere emballasje.
Emballasje:De ferdige hjulnavene er pakket for transport og lagring.
II. Kjernekomponenter og tekniske fordeler for OTURN CNC-dreiebenk
OTURN CNC-dreiebenker bruker synkronisert maskinering med to revolverhoder, noe som muliggjør samtidig dreiing av indre/ytre diameter for å redusere prosessoverganger og håndtering av arbeidsstykker, noe som øker effektiviteten med 40 % (f.eks. RFCL63D-modellen).
Integrerte systemer for lufttetthetsdeteksjon overvåker klemmestatus i sanntid, og utløser automatiske avstengninger for å forhindre defekte emner. For aluminiummaskinering sikrer PCD-verktøy (polykrystallinsk diamant) en overflateruhet ≤Ra0,8 μm, samtidig som de forlenger verktøyets levetid med 2,5 ganger, noe som reduserer de totale kostnadene.
Kjernekomponenter:
A2-11 høystivhetsspindel: Leverer 540 Nm dreiemoment for stabil, kraftig kutting.
Rullelineære føringer: Aktiver X/Z-aksens hurtiggang på 24 m/min for rask verktøyinntrekking under dyphullmaskinering.
Dobbelt spiralsystem for sponfjerning: Avbøyere i rustfritt stål og doble utløp forhindrer sponoppbygging i over 8+ timer, noe som reduserer nedetiden for rengjøring med 30 %.
Tekniske fordeler:
Boksformet seng + FEM-optimalisering: 30 % høyere vibrasjonsmotstand for presisjonsmaskinering av tynne vegger.
5 mm stålbeskyttere + helt lukkede føringer: Beskytter mot støt fra aluminiumsflis og forlenger maskinens levetid.
Visjonsstyrt fikstursystem: Muliggjør raske omstillinger for 15–22” hjul med ±0,1 mm repeterbarhet, noe som støtter fleksibel produksjon.
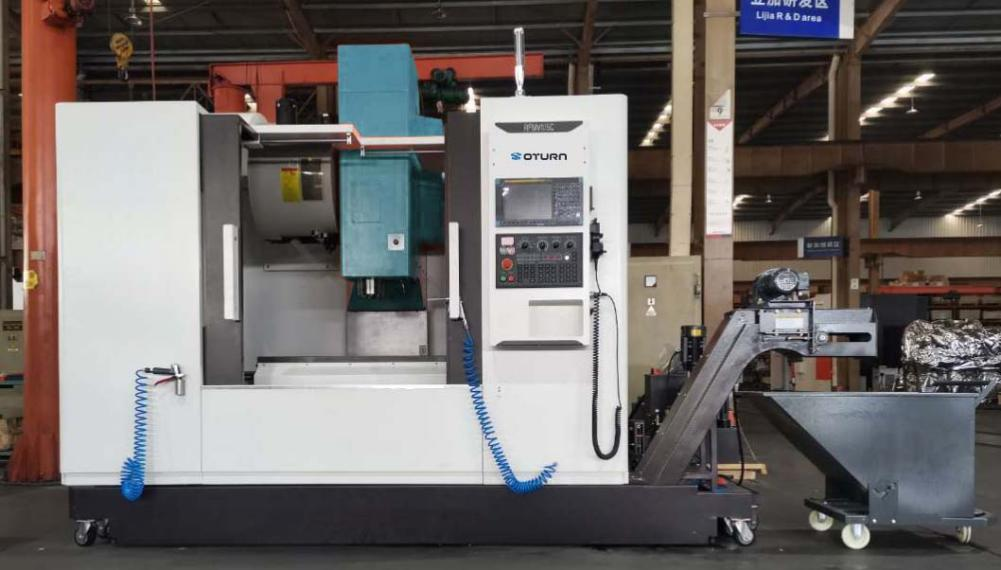
Fra stive konstruksjoner til intelligent beskyttelse, omdefinerer OTURN standarder for maskinering av aluminiumsfelger med høy pålitelighet og effektivitet.
III. Teknisk sammenligning av OTURN-produkter
| Maskintype | Modell | Viktige funksjoner | Bruksområder |
| CNC-dreiebenk | RFCL63D | Synkronisering med dobbel tårn, 40 % effektivitetsøkning | Masseproduksjon (15–24” bildeler) |
| Vertikalt maskineringssenter | RFMV105 | Presisjonsboring av flere hull, dype hulrom | Motorsykkelhjul (10–24 tommer) |
| 5-akset maskineringssenter | RFMVN870 | Kompleks overflatebehandling, Ra≤0,4 μm | Eksklusive spesialtilpassede hjul (22–28 tommer) |
| Kraftig dreiebenk | RFTV510 | 55 kW effekt, 1,5 m sengespenn | Titanhjul/overdimensjonerte hjul |
Modellanbefalinger etter hjulstørrelse:
1. Opptil 19” motorsykkelhjul
Modeller: RFCP40, RFTV510, RFMV80
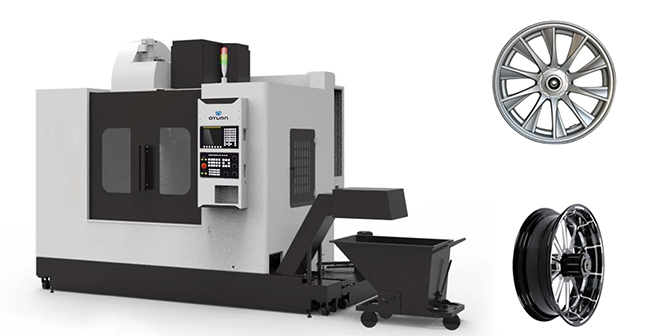
RFTV510
Funksjoner:
▶ RFCP40: Kompakt design, tårn med 8 stasjoner for kompliserte eiker.
▶ RFTV510: Horisontal kraftig saging for titanfelger.
▶ RFMV80: Dobbel spiralfjerning av spon eliminerer sponvedheft.
Søknad:
I motorsykkelindustrien påvirker kvaliteten og produksjonseffektiviteten til hjulnav direkte ytelsen og sikkerheten til hele kjøretøyet. Tradisjonelle produksjonsprosesser for hjulnav står imidlertid overfor flere utfordringer: lange produksjonssykluser, ustabile kvalitetsrater og høye investeringskostnader for utstyr. Disse problemene øker ikke bare produksjonskostnadene, men påvirker også et selskaps konkurranseevne i markedet.
En spesifikk motorsykkelprodusent møtte på de samme problemene. Etter å ha utført flere sammenligninger valgte de OTURNs RFCP40 CNC-dreiebenk. Ved å bruke RFCP40 oppnådde produsenten en bemerkelsesverdig transformasjon: produksjonstiden for hvert hjulnav ble redusert til 22 minutter, effektiviteten økte med 12 %, og kvalitetsraten ble forbedret til 98 %.
Hvorfor RFCP40 ble løsningen:
Suksessen til RFCP40 ligger i dens høypresisjonsmaskineringskapasitet og automatiseringsnivå. Ved å kontrollere maskineringsparametere presist sikrer RFCP40 dimensjonsnøyaktigheten og overflatekvaliteten til hjulnav, og oppfyller dermed de strenge kravene i motorsykkelindustrien. I tillegg lar den høyeffektive produksjonskapasiteten bedrifter raskt reagere på markedskrav, noe som raskt forbedrer konkurranseevnen.
2. Opptil 24” motorsykkelhjul
Modeller: RFCP63, RFMV105
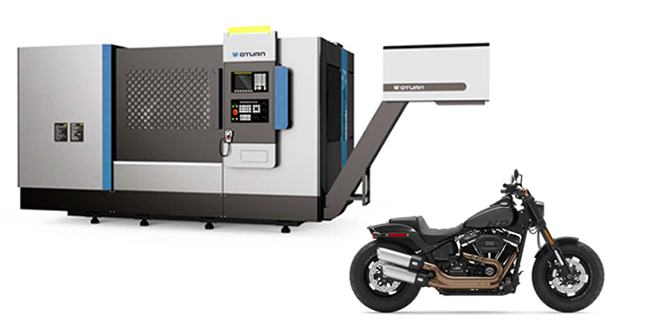
RFCP63
Funksjoner:
▶ RFCP63: 45 kW spindel + servotårn for en produksjon på 200 stk/dag.
▶ RFMV105: Vertikal maskinering for presisjonsboring av flere hull.
3. Opptil 28” bilfelger
Modeller: RFCP80, RFMV105L
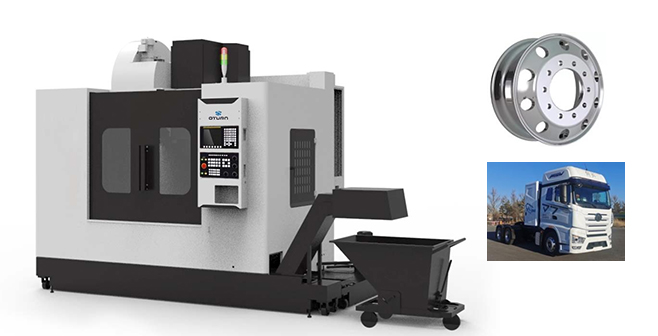
RFMV105L
Funksjoner:
▶ RFCP80: 55 kW spindel for tunge, store skiver.
▶ RFMV105L: Lang slaglengdedesign for dyp kavitetsmaskinering av SUV-felger.
4. Opptil 24” bilfelger (masseproduksjon)
Modeller: RFCL63V, RFCL63D, RFMV105L
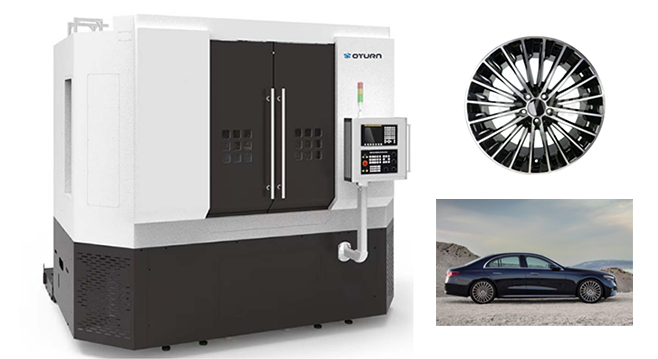
RFCL63D
Verdi:
▶ RFCL63D: Dobbelt tårn kutter 2 oppsett (40 % effektivitetsøkning).
▶ RFCL63V: Fleksibilitet med ett tårn, ≤15-minutters omkoblinger.
5,26” turbinmodell (tilpasset av høy kvalitet)
Modell: RFMVN870 5-akset frese- og dreiesenter
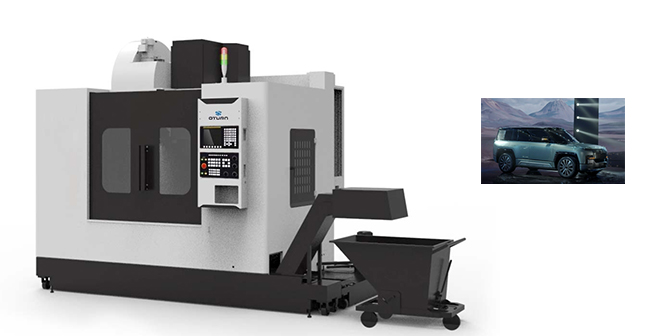
RFMVN870
Høydepunkter:
▶ 5-akset synkronisering: Komplekse overflater i ett oppsett, Ra≤0,4 μm.
▶ Bruksområder: Hule hjul på elbiler, graverte design på luksusbiler.
IV. Konklusjon
Innen maskinering av aluminiumsfelger har tynnveggsdeformasjon, sponadhesjon og ineffektivitet i flere prosesser lenge begrenset produktivitet og kvalitet. OTURN CNC-dreiebenker revolusjonerer industrien med svært stive strukturer for å dempe vibrasjoner, intelligent sponhåndtering for å eliminere nedetid og flerakset synergi for å effektivisere arbeidsflyter. Synkronisering med to revolusjoner, integrert lufttetthetsdeteksjon og PCD-verktøy optimaliserer prosesser, og øker både effektivitet og presisjon. OTURNs mangfoldige maskinportefølje – skreddersydd til hjulstørrelse og produksjonsbehov – leverer fremragende resultater på tvers av applikasjoner: intrikate motorsykkelfelger, storskala bilproduksjon og kunstneriske spesialdesign. Som en leder innen innovasjon omformer OTURN standarder for maskinering av aluminiumsfelger og driver industrien mot en ny æra innen presisjonsproduksjon.
Publisert: 01.04.2025