


I moderne produksjon,5-akset høyhastighets CNC-maskineringssenterhar blitt essensielt utstyr for bearbeiding av komplekse deler på grunn av deres høye effektivitet og presisjon. Hyppige vibrasjonsproblemer ved dreiing påvirker imidlertid ikke bare overflatekvaliteten på arbeidsstykkene, men reduserer også verktøyets levetid og kan til og med skade maskinen. Å løse disse problemene med effektive strategier er avgjørende for å sikre maskineringsnøyaktighet og forbedre produksjonseffektiviteten.
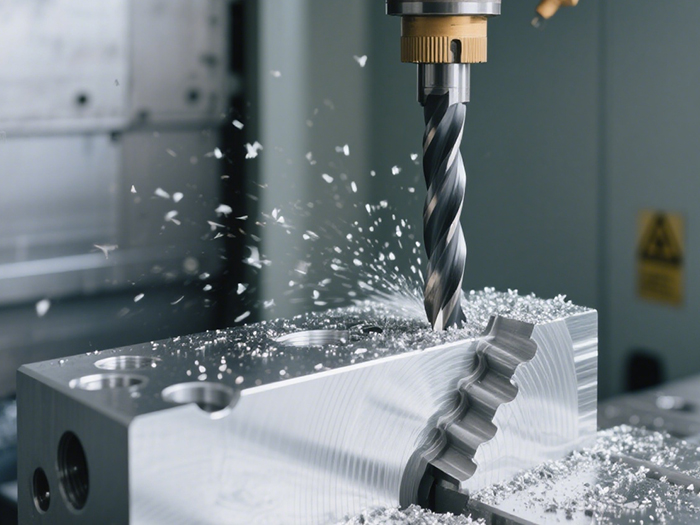
Verktøyfaktorers innvirkning på dreievibrasjon
Verktøy er en av hovedårsakene til vibrasjoner ved dreiing. Verktøyets geometriske parametere, materiale og slitasjetilstand er nært knyttet til vibrasjon. Spesielt øker en liten sponvinkel dreiekreftene, noe som forårsaker vibrasjon, mens en for stor avlastningsvinkel reduserer verktøyets stivhet og stabilitet. Derfor er det viktig å velge verktøygeometri riktig basert på materialet som bearbeides. For eksempel, ved maskinering av aluminiumslegeringer, kan økning av sponvinkelen redusere dreiekreftene. Tilpassing av verktøymateriale er også kritisk; maskinering av høyfast legeringsstål krever slitesterke hardmetallverktøy med høy hardhet. I tillegg forårsaker slitte verktøy med sløve dreiekanter fluktuerende dreiekrefter og induserer vibrasjon, så regelmessig inspeksjon og rettidig utskifting av slitte verktøy er nødvendig.
Optimalisering av maskineringsprosessparametere
Dreieparametere påvirker dreievibrasjonen betydelig. For høye dreiehastigheter kan forårsake periodiske svingninger i dreiekrefter, noe som fører til vibrasjon. For høye matehastigheter øker dreietykkelsen og dreiekreftene, noe som forverrer vibrasjonen. Ved maskinering av komplekse overflater med fem-akset simultan maskinering, bør prosessparametere som dreiehastighet, matehastighet og skjæredybde optimaliseres gjennom testing eller simulering. For eksempel bidrar det til å opprettholde nøyaktigheten ved å bruke variable dreieparametere – bruk av høyere matehastigheter under grovfresing for å forbedre effektiviteten og lavere hastigheter og matinger under finbearbeiding for å redusere vibrasjon. I tillegg minimerer planlegging av verktøybaner for å unngå hyppige skarpe svinger og bråstopp brå endringer i dreiekraften og vibrasjonsrisiko.
Viktigheten av maskinstruktur og stivhet
Maskinstrukturens stivhet påvirker direkte forekomsten av vibrasjoner i dreiebanen. Utilstrekkelig stivhet i spindelen, føringene og arbeidsbordet til5-akset CNC-maskineringssenterkan føre til vibrasjoner under dreiekrefter. Metoder for å forbedre stivheten inkluderer å øke forspenningen på spindellageret, optimalisere smøringen av føringsbanene og justere nøyaktigheten av installasjonen av arbeidsbordet. Dessuten absorberer og isolerer installasjon av vibrasjonsdempende enheter, for eksempel vibrasjonsdempende verktøyholdere mellom verktøyet og spindelen eller isolasjonsputer under maskinfundamentet, effektivt vibrasjoner, noe som reduserer deres innvirkning på maskineringen.
Omfattende tiltak for å dempe vibrasjoner ved sving
Løse problemer med dreievibrasjoner i femaksedehøyhastighets CNC-maskineringssenterkrever en omfattende tilnærming som involverer verktøyvalg, optimalisering av prosessparametere og forbedring av maskinens stivhet. Riktig valg av verktøygeometri og materialer, regelmessig utskifting av slitte verktøy, vitenskapelig justering av dreiehastighet, mating og skjæredybde, optimalisering av verktøybaner og styrking av maskinens stivhet med effektive dempningsenheter kan effektivt dempe vibrasjoner. Disse tiltakene forbedrer maskineringskvaliteten og produksjonseffektiviteten, og utnytter fullt ut ytelsesfordelene til femaksede høyhastighetsmaskineringssentre.
OTURN er forpliktet til å tilby kundene avanserte5-akset CNC-maskineringsutstyr og profesjonell teknisk støtte. Med rik bransjeerfaring hjelper vi bedrifter med å optimalisere maskineringsprosesser, forbedre stivhet og stabilitet for CNC-maskiner, og effektivt løse ulike utfordringer med CNC-maskinverktøy for å oppnå effektive og høypresisjonsproduksjonsmål.
Publiseringstid: 09. mai 2025