


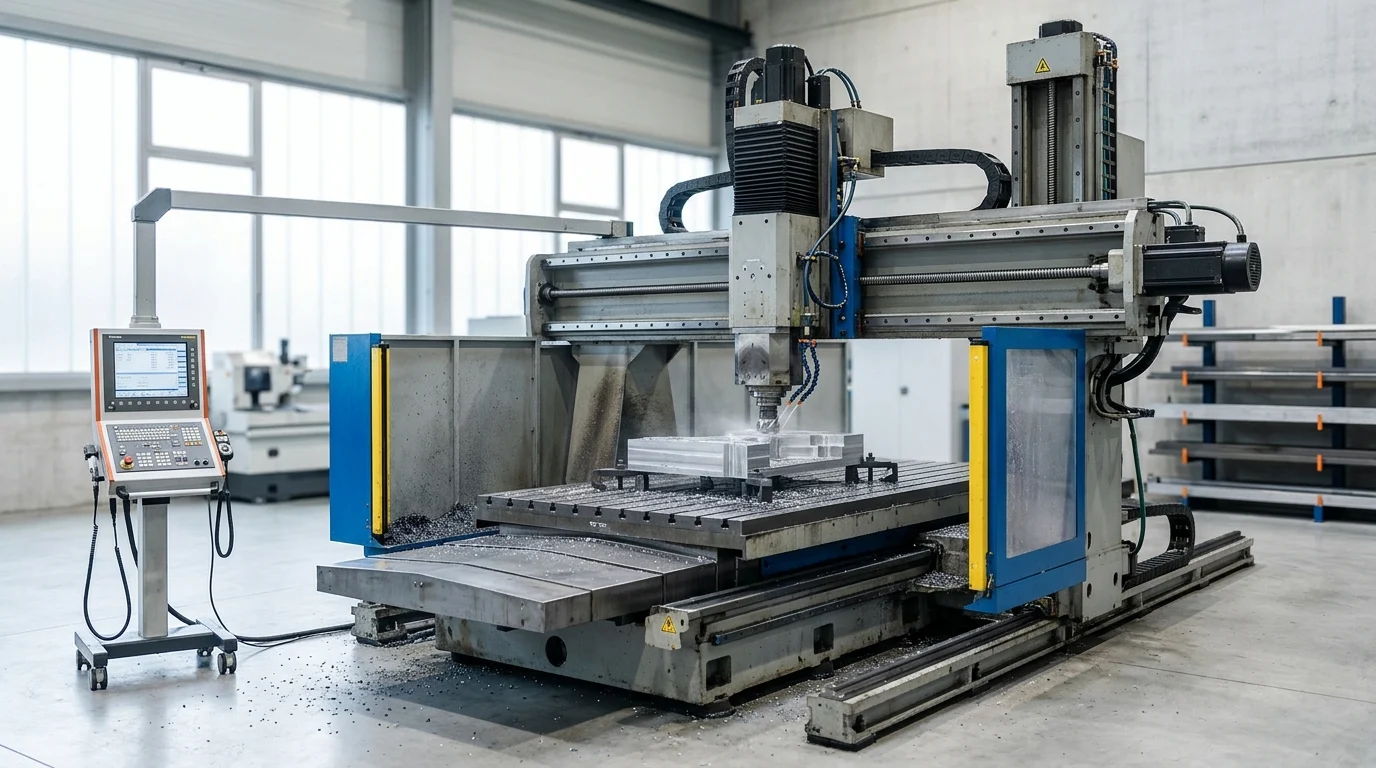
Hvorfor CNC-portalfresemaskiner er en strategisk investering
Å investere i en CNC-portalfresemaskin representerer en fundamental oppgradering ikraftig metallbearbeidingskapasitet, slik at produsenter kan bearbeide massive arbeidsstykker med kompromissløs stivhet. I motsetning til standard vertikale maskineringssentre fordeler dobbeltkolonnearkitekturen til en portalfres skjærekreftene jevnt, noe som reduserer vibrasjoner betydelig under dyp materialfjerning. Denne strukturelle fordelen er kritisk for globale forsyningskjeder som kreverhøy presisjonpå storskala komponenter.
Fra et kapitalutgiftsperspektiv krever disse systemene en betydelig initial investering, ofte fra 150 000 dollar til godt over 1 000 000 dollar, avhengig av arbeidsområdet og aksekonfigurasjoner. Ved å konsolidere flere maskineringsoperasjoner i ett enkelt oppsett, reduserer imidlertid anleggene ofte håndteringstiden for arbeidsstykker med opptil 40 %. Denne driftseffektiviteten akselererer avkastningen på investeringen (ROI), slik at produksjonslinjer med høyt volum kan tjene inn kostnadene innen et vindu på 18 til 24 måneder.
Hvordan CNC-portalfresemaskiner forbedrer gjennomstrømningen
Optimalisering av gjennomstrømning er primært drevet av maskinens evne til å opprettholde høye materialfjerningshastigheter (MRR) uten å ofre dimensjonsnøyaktighet. Spindler med høyt moment, ofte over 600 N·m, muliggjør aggressive grovfresingspassasjer på tøffe legeringer, mens 5-aksede konfigurasjoner muliggjør kompleks konturering i en enkelt oppspenning. Denne kontinuerlige maskineringsmuligheten eliminerer behovet for å overføre deler på flere tonn mellom arbeidsstasjoner.
Videre sikrer avanserte vibrasjonsabsorberingsteknologier integrert i maskinbunnen at hurtige travershastigheter ikke går på bekostning av overflatefinishen. Ved å minimere tomgangstid og maksimere skjæreengasjementet, kan innkjøpsteamene anslå en jevn økning i total utstyrseffektivitet (OEE), noe som ofte presser utnyttelsesgraden for anlegget over 85 %-terskelen.
Hvilke kjøperprofiler drar mest nytte av det
Den strategiske verdien av disse maskinene resonnerer sterkest hos Tier-1-leverandører innen bilindustrien, luftfartsentreprenører og produsenter av tunge industrielle maskiner. Disse profilene håndterer rutinemessig overdimensjonerte komponenter som motorblokker, turbinhus og store stemplingsformer. For disse kjøperne gir muligheten til å internalisere storformatmaskinering i stedet for å outsource den et kritisk konkurransefortrinn innen styring av ledetider.
Distributører og utenlandske markedsføringssentre drar også nytte av å tilby komplettemetallbearbeidingsløsningertil regionale produsenter. Ved å bruke pålitelige CNC-portalfresemaskiner fra etablerte kinesiske konsernfabrikker, kan importører tilby sluttbrukere svært konfigurert og kostnadseffektivt utstyr som kan konkurrere med tradisjonelle europeiske eller japanske merker i ytelse, samtidig som det senker inngangsbarrieren.
Hvilke tekniske spesifikasjoner bør kjøpere sammenligne
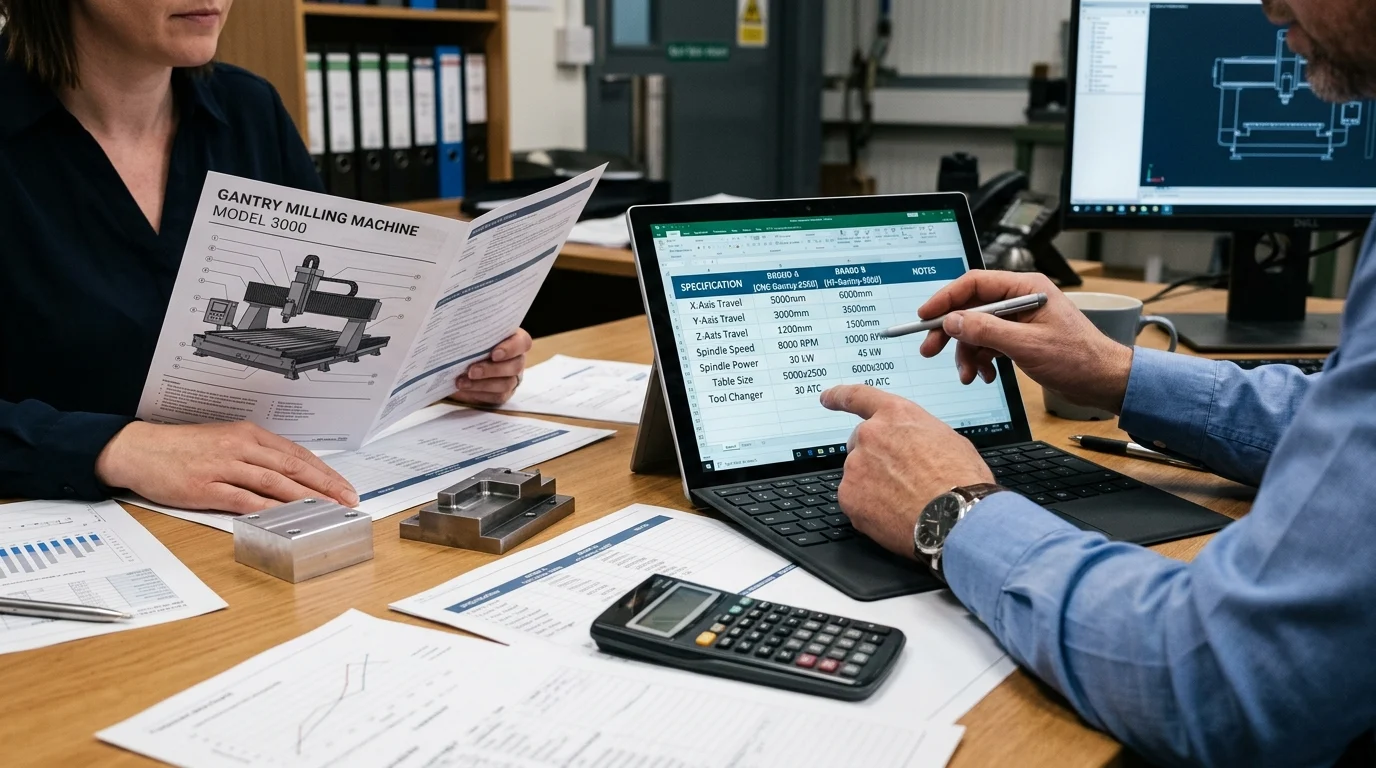
Evaluering av en CNC-portalfresemaskin krever en grundig analyse av spesifikasjoner for å sikre at utstyret samsvarer med forventede produksjonskrav. Innkjøpsspesialister må se utover grunnleggende dimensjoner for å forstå samspillet mellom spindelkraft, aksebevegelse og strukturell design. En uoverensstemmelse i disse spesifikasjonene kan føre til akselerert verktøyslitasje, suboptimale overflater eller restriktive flaskehalser i produksjonen.
Fordi disse maskinene har i oppgave å håndtere arbeidsstykker som veier flere tonn, er den grunnleggende konstruksjonen av basen og søylene like kritisk som de elektroniske kontrollsystemene. Kjøpere må sammenligne disse tekniske parameterne med sine mest krevende brukstilfeller.
Hvilke maskinparametere er viktigst
De primære parametrene som dikterer en maskins kapasitet er X-, Y- og Z-aksens bevegelseslengde og den maksimale lastekapasiteten på bordet. Tunglastmodeller tilbyr vanligvis X-aksens bevegelseslengde fra 2000 mm og utover 10 000 mm, og passer til usedvanlig lange strukturelle komponenter. Bordets lastekapasitet må vurderes nøye; en standardkapasitet på 10 000 kg er tilstrekkelig for de fleste støpeformapplikasjoner, mens tunge industrielle energikomponenter kan kreve bord som er klassifisert for 30 000 kg.
Spindelspesifikasjoner er like viktige. Kjøpere må velge mellom høyhastighetsspindler (f.eks. 12 000 til 24 000 o/min) for aluminiumsdeler til luftfart og spindler med høyt dreiemoment og gir (f.eks. 4 000 til 6 000 o/min med 30 til 45 kW effekt) for skjæring av herdet stål og titan. Dette valget påvirker direkte maskinens allsidighet og syklustider.
Hvordan sammenligne struktur og føringsskinnetype
Valget mellom kassebaner og lineære føringsbaner definerer maskinens dynamiske oppførsel. Kassebaner innebærer solide metall-mot-metall-kontaktflater, noe som gir overlegen demping og stivhet for tunge, avbrutte kutt. De er imidlertid generelt begrenset til lavere hurtigbevegelseshastigheter, vanligvis rundt 10 til 12 m/min.
Omvendt bruker rullestyrte lineære føringer rullende elementer for å minimere friksjon, noe som muliggjør raske travershastigheter på 24 m/min eller høyere. Denne konfigurasjonen er ideell for høyhastighetsmaskinering og kompleks 3D-konturering der raske retningsendringer er hyppige. Moderne portalmaskiner bruker ofte en hybrid tilnærming, der de bruker rullestyrte baner på X- og Y-aksene for hastighet, og kassestyrte baner på Z-aksen for å opprettholde stivhet under dype dykoperasjoner.
Hvilke sammenligningskriterier støtter evalueringen
For å effektivt kunne evaluere ulike modeller, bør innkjøpsteam bruke en standardisert sammenligningsmatrise. Denne tilnærmingen normaliserer de tekniske dataene på tvers av ulike leverandørforslag, og fremhever avvik mellom standard- og valgfrie funksjoner.
| Spesifikasjonskategori | Box Way-konfigurasjon | Lineær føringsskinnekonfigurasjon | Typisk bruk |
|---|---|---|---|
| Rask traverseringshastighet | 10–15 m/min | 20–30 m/min | Høyhastighets konturfresing kontra kraftig grovfresing |
| Vibrasjonsdemping | Høy (Utmerket for harde metaller) | Moderat (avhenger av rulleelementer) | Titan/Inconel vs. aluminium/mykt stål |
| Vedlikeholdsfrekvens | Høyere (krever presis smøring) | Nedre (forseglede lagerblokker) | Kontinuerlige tunge sykluser |
| Posisjoneringsnøyaktighet | ±0,008 mm / 300 mm | ±0,005 mm / 300 mm | Høypresisjonsformproduksjon |
Ved å anvende disse kriteriene kan kjøpere nøyaktig justere maskinens mekaniske profil med deres spesifikke toleransekrav og produksjonsvolumer.
Der CNC-portalfresemaskiner brukes
Utplasseringen av CNC-portalfresemaskiner spenner over makroindustrielle sektorer der krav til komponentstørrelse og presisjon møtes. Disse massive plattformene brukes ikke til dreiing av store deler i små volum, men snarere til produksjon med høy verdi og lavt til middels volum, der en enkelt arbeidsstykkefeil kan resultere i skrapmateriale for titusenvis av dollar.
Å forstå spesifikke bruksområder og miljøkrav hjelper kjøpere med å konfigurere maskinens alternativer, for eksempel kjølevæskesystemer, spontransportører og spesialiserte spindeltilbehør.
Hvilke bransjer driver etterspørselen
Luftfartsindustrien er en primær driver for etterspørsel, og bruker 5-aksede gantryfreser til å forme komplekse vingebjelker og flykroppskott fra solide aluminiumsbjelker. I denne sektoren er det avgjørende å opprettholde en defektrate under 0,05 %, noe som krever maskiner med eksepsjonell termisk stabilitet og volumetrisk nøyaktighet.
På samme måte er bilsektoren avhengig av disse maskinene for produksjon av store stemplingsformer, former og tunge komponenter til kommersielle kjøretøy, somsvinghjulog veivaksler. Energisektoren representerer også et massivt vekstområde; maskinering av vindturbinnav, storskala ventiler og kjernereaktorkomponenter krever enorme bordkapasiteter og høye dreiemomentegenskaper som bare en dobbeltsøyleportalstruktur kan tilby.
Hvordan materialer, geometri og toleranser påvirker valget
Valget av portalfres påvirkes sterkt av de fysiske egenskapene til målmaterialene. Maskinering av tøffe legeringer som Inconel, herdet verktøystål (HRC 50+) eller titan krever maksimal strukturell stivhet for å forhindre vibrasjoner, noe som dikterer bruk av kassebaner og spindler med høyt dreiemoment.
Geometri og toleranser spiller også en sentral rolle. Ved produksjon av inventar til luftfart eller komplekse sprøytestøper må maskinen opprettholde strenge posisjoneringstoleranser, ofte innenfor ±0,005 mm, med en repeterbarhet på ±0,003 mm over et massivt arbeidsområde. For å oppnå dette må kjøpere sørge for at maskinen er utstyrt med lineære skalaer, programvare for termisk kompensasjon og høyoppløselige roterende kodere for å motvirke den fysiske utvidelsen og sammentrekningen av maskinbunnen under lange skjæresykluser.
Hvordan vurdere leverandører av CNC-portalfresemaskiner
Å finne en CNC-portalfresemaskin, spesielt fra internasjonale markeder, krever en streng leverandørvurderingsprotokoll. Kjøpere kjøper ikke bare et stykke utstyr; de inngår et langsiktig partnerskap som vil påvirke produksjonskapasiteten deres i et tiår eller mer. Å samarbeide med profesjonelle utenlandske markedsføringssentre som representerer anerkjente kinesiske konsernfabrikker kan gi betydelige kostnadsfordeler, forutsatt at leverandørens kvalifikasjoner er grundig kontrollert.
Risikoredusering i anskaffelsesfasen sikrer at den leverte maskinen samsvarer med de lovede tekniske spesifikasjonene, og at de logistiske kompleksitetene ved transport av tungt maskineri håndteres uten kostbare forsinkelser.
Hvilke innkjøpsteam bør bekrefte
Innkjøpsteam må bekrefte leverandørens produksjonskapasitet, kvalitetskontrollinfrastruktur og historiske eksportvolum. Det er obligatorisk å be om dokumentasjon for ISO 9001-sertifisering og CE-samsvar. Videre bør kjøpere undersøke leverandørens forsyningskjede for kritiske komponenter; maskiner som bruker høyt anerkjente CNC-kontrollere (f.eks. FANUC, Siemens, Heidenhain) og presisjonslagre (f.eks. SKF, NSK) indikerer en forpliktelse til pålitelighet.
Det er også avgjørende å bekrefte leverandørens kapasitet til teknisk støtte. En pålitelig partner bør tilby omfattende konsultasjon før salg, inkludert tidsstudier og design av fixturer, for å bevise maskinens evne til å håndtere kjøperens spesifikke arbeidsstykkeportefølje.
Hvordan evaluere MOQ, leveringstid, frakt og installasjon
Gitt størrelsen på disse maskinene er minimumsbestillingsmengden (MOQ) universelt én enhet. Ledetider er imidlertid en kritisk faktor i prosjektplanleggingen. Standardkonfigurasjoner kan kreve 90 til 120 dager for montering og testing, mens svært tilpassede konfigurasjoner5-aksede modellerkan presse ledetidene til 180 dager eller mer.
Frakt og installasjon byr på enorme logistiske utfordringer. Portalfreser må demonteres og sendes med flate reoler eller åpne containere. Kjøpere må evaluere leverandørens emballasjeprotokoller og sørge for at kritiske overflater er beskyttet med rustbeskyttelse og vakuumforseglede barrierer. Ved ankomst tar installasjon og igangkjøring vanligvis to til fire uker, noe som nødvendiggjør en klar avtale om hvorvidt leverandøren skal sende fabrikkteknikere eller stole på lokale servicepartnere.
Hvilke kontrollpunkter for samsvar og risikokontroll er viktige
For å sikre kapitalinvesteringen må anskaffelseskontrakter inneholde strenge samsvars- og risikokontrollkontroller. En obligatorisk fabrikkaksepttest (FAT) bør utføres før forsendelse, som krever at maskinen utfører et testkutt på et prøveemne for å bekrefte spindelkast (vanligvis <0,002 mm) og geometrisk nøyaktighet.
| Vurderingskriterium | Referansestandard | Potensielt rødt flagg |
|---|---|---|
| Kvalitetssertifisering | ISO 9001, CE-merke | Uverifiserbare eller utløpte sertifikater |
| Sporbarhet av komponenter | Tier-1 globale merkevarer (kontrollere, Guideways) | Umerket eller proprietær generisk elektronikk |
| Aksepttesting | Dokumentert FAT og SAT med laserkalibrering | Nektelse av tredjepartsinspeksjon før forsendelse |
| Garantivilkår | 12–24 måneder som dekker deler og arbeid | Tvetydige klausuler angående internasjonal tjenestedekning |
Etter FAT-testen sikrer en aksepttest (SAT) hos kjøperen at maskinen ikke har hatt problemer med justeringen under transporten. Å etablere klare betalingsbetingelser knyttet til disse milepælene – som 30 % forskuddsbetaling, 60 % etter FAT og 10 % etter SAT – gir nødvendig økonomisk innflytelse.
Hvordan velge riktig CNC-portalfresemaskin
Å navigere den endelige utvelgelsesprosessen for en CNC-portalfresemaskin krever å syntetisere tekniske krav med kommersielle realiteter. Målet er å identifisere en løsning som ikke bare oppfyller umiddelbare produksjonstoleranser, men som også tilbyr skalerbarheten og holdbarheten som kreves for fremtidige produksjonskrav.
Ved å strukturere kjøpsreisen gjennom et formalisert evalueringsrammeverk, kan innkjøpsteam objektivt sammenligne konkurrerende tilbud, og gå utover basispriser for å forstå de totale eierkostnadene (TCO).
Hvilken trinnvis kjøpsprosess du skal følge
Innkjøpsprosessen bør starte med en omfattende intern behovsanalyse, som definerer maksimal arbeidsstykkeomfang, materialhardhet og nødvendig gjennomstrømning. Disse dataene danner grunnlaget for en forespørsel om tilbud (RFP) som distribueres til godkjente leverandører. Når tilbud er mottatt, bør teamene gjennomføre en teknisk utjevningsøvelse for å sikre at alle tilbud inkluderer likeverdige alternativer, for eksempel kjølevæske gjennom spindelen (TSC), verktøyberøringsprober og sponhåndteringssystemer.
Etter den tekniske gjennomgangen bør kjøpere be om live demonstrasjoner eller videovalideringer av lignende maskiner i drift. De siste trinnene innebærer å forhandle den kommersielle kontrakten, ferdigstille FAT/SAT-protokollene og koordinere forberedelsene av stedet, som ofte innebærer å støpe spesialiserte betongfundamenter for å støtte den enorme vekten og de dynamiske belastningene til portalsystemet.
Hvordan sammenligne leverandørtilbud og ettersalgsstøtte
Å sammenligne leverandørtilbud krever et kritisk blikk på ettersalgsstøtte og garantistrukturer.
Viktige konklusjoner
- Engroshandel og implikasjoner for forsyningskjeden for CNC-portalfresemaskin
- Spesifikasjoner, samsvar og kommersielle vilkår som kjøpere bør validere
- Handlingsrettede anbefalinger for distributører og innkjøpsteam
Ofte stilte spørsmål
Hva er den viktigste fordelen med en CNC-portalfresemaskin?
Den maskinerer store, tunge deler med høyere stivhet og lavere vibrasjon, noe som bidrar til å opprettholde nøyaktighet under dype kutt og reduserer behovet for flere oppstillinger.
Hvilke bransjer drar mest nytte av CNC-portalfresemaskiner?
Produsenter innen bilindustrien, luftfart, støpeproduksjon, energi og tungt utstyr drar størst nytte av maskinering av overdimensjonerte komponenter eller arbeidsstykker på flere tonn.
Hvilke spesifikasjoner bør kjøpere sammenligne først?
Start med X/Y/Z-vandring, bordbelastning, spindeltype, spindeleffekt og skinnedesign. Tilpass dem til dine største deler og tøffeste materialer.
Bør jeg velge kasseskinner eller lineære føringsskinner?
Velg kasseskinner for kraftig, avbrutt skjæring og maksimal demping. Velg lineære føringsskinner for raskere bevegelse, høyere maskineringshastighet og bedre produktivitet på lettere kutt.
Hvorfor bør du vurdere OTURN Machinery for en løsning for portalfresing?
OTURN tilbyr kostnadseffektive CNC-portal- og maskineringsløsninger fra kinesiske konsernfabrikker, med konfigurasjonsstøtte, brede maskinalternativer og serviceassistanse i utlandet.
Publisert: 16. april 2026