


Introduksjon:
Å velge riktig CNC-utstyr er en kritisk avgjørelse som direkte påvirker en fabrikks gjennomstrømning, presisjon og langsiktige avkastning på investeringen (ROI). Vertikale maskineringssentre (VMC) og horisontale maskineringssentre (HMC) representerer de to primære konfigurasjonene i moderne metallbearbeiding, og hver tilbyr forskjellige fordeler avhengig av delgeometri og produksjonsvolum.
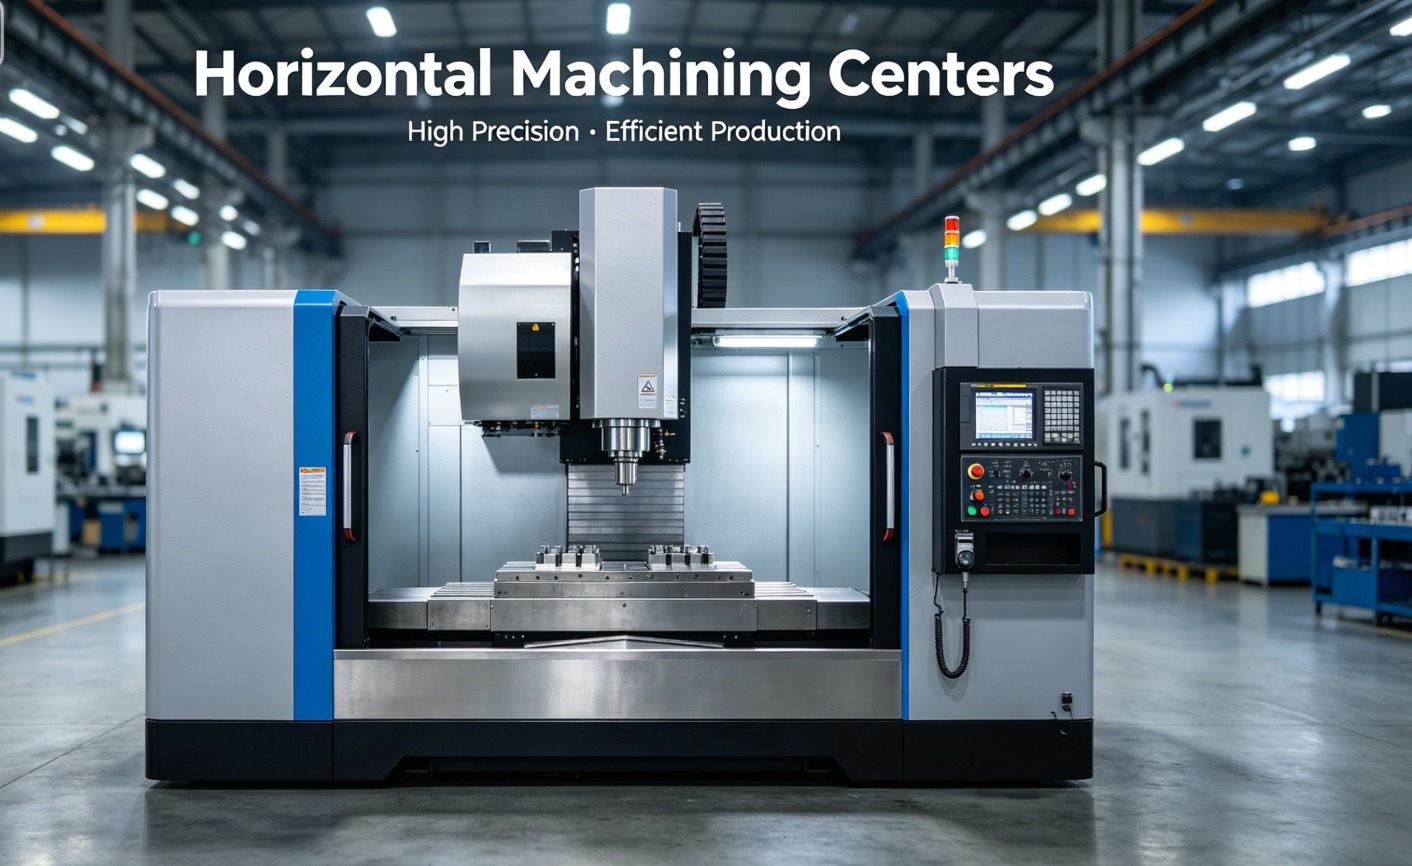
Strukturelle grunnleggende prinsipper for vertikale og horisontale maskineringssentre
Hovedforskjellen mellom vertikale og horisontale maskineringssentre ligger i spindelens orientering og måten skjæreverktøyet griper inn i arbeidsstykket.vertikalt maskineringssenterhar en vertikalt orientert spindel, hvor skjæreverktøyet beveger seg opp og ned langs Z-aksen, noe som gjør den ideell for flate deler som krever maskinering på én side.
Omvendt, enhorisontalt maskineringssenterbruker en horisontal spindelorientering. Denne konfigurasjonen inkluderer ofte et roterende bord eller palettveksler, slik at maskinen kan få tilgang til flere sider av et arbeidsstykke i ett enkelt oppsett. I henhold til bransjestandarder definert avISO 230-1:2012, den geometriske nøyaktigheten til disse maskinaksene er grunnleggende for å oppnå høypresisjonstoleranser i komplekse luftfarts- og bilkomponenter.
Chiphåndtering og driftseffektivitet
Effektiv sponavgang er en avgjørende faktor for å opprettholde overflatefinish og verktøylevetid. I et vertikalt maskineringssenter samler spon seg ofte på arbeidsstykkets overflate eller i dype lommer, noe som krever høytrykkskjølevæske eller manuell inngripen for å fjerne dem. Dette kan føre til "nyskjæring" av spon, noe som akselererer verktøyslitasje.
Horisontale maskineringssentre utmerker seg på dette området fordi tyngdekraften naturlig trekker spon bort fra skjæresonen og inn i spontransportøren. Denne «tyngdekraftassisterte» sponfjerningen gjørCNC horisontalt maskineringssenteret overlegent valg for storvolumsproduksjon der nedetid for manuell rengjøring må minimeres. Høyeffektive produksjonslinjer foretrekker ofte horisontale konfigurasjoner for å sikre kontinuerlig drift uten termisk deformasjon forårsaket av sponoppbygging.
Sammenlignende analyse: VMC vs. HMC nøkkelspesifikasjoner
Når du vurderer hvilket maskineringssenter som passer til ditt anlegg, er det viktig å sammenligne tekniske parametere som spindelhastighet, dreiemoment og fotavtrykk.
| Trekk | Vertikalt maskineringssenter (VMC) | Horisontalt maskineringssenter (HMC) |
|---|---|---|
| Spindelorientering | Vertikal (Z-akse) | Horisontal (Y-akse/B-akse) |
| Best for | Flate deler, plater, ensidig arbeid | Tunge deler, 4-akset arbeid, flersidige deler |
| Sponutsliping | Utfordrende (krever kjølevæske) | Utmerket (tyngdekraftassistert) |
| Opprinnelig kostnad | Lavere (rimelig inngangspunkt) | Høyere (betydelig kapitalinvestering) |
| Gulvplass | Mindre fotavtrykk | Større fotavtrykk (på grunn av pallevekslere) |
Delkompleksitet og fleraksefunksjoner
Geometrien til komponentene dine bør avgjøre valget av vertikale og horisontale maskineringssentre. VMC-er er industristandarden for treakset fresing på deler som former, former og braketter. For komplekse deler som krever maskinering på fire eller flere sider, er imidlertid et horisontalt oppsett betydelig mer produktivt.
Mange avanserte5-aksede CNC-maskineringssentrebygge bro mellom disse to, men tradisjonelle HMC-er inkluderer ofte et integrert rotasjonsbord med 4. akse. Dette gjør det mulig å fullføre en del i ett eller to oppsett, mens en VMC kan kreve fire eller fem. Å redusere antall oppsett sparer ikke bare tid, men eliminerer også de kumulative feilene forbundet med manuell omplassering av deler, noe som sikrer høyere konsistens fra del til del.
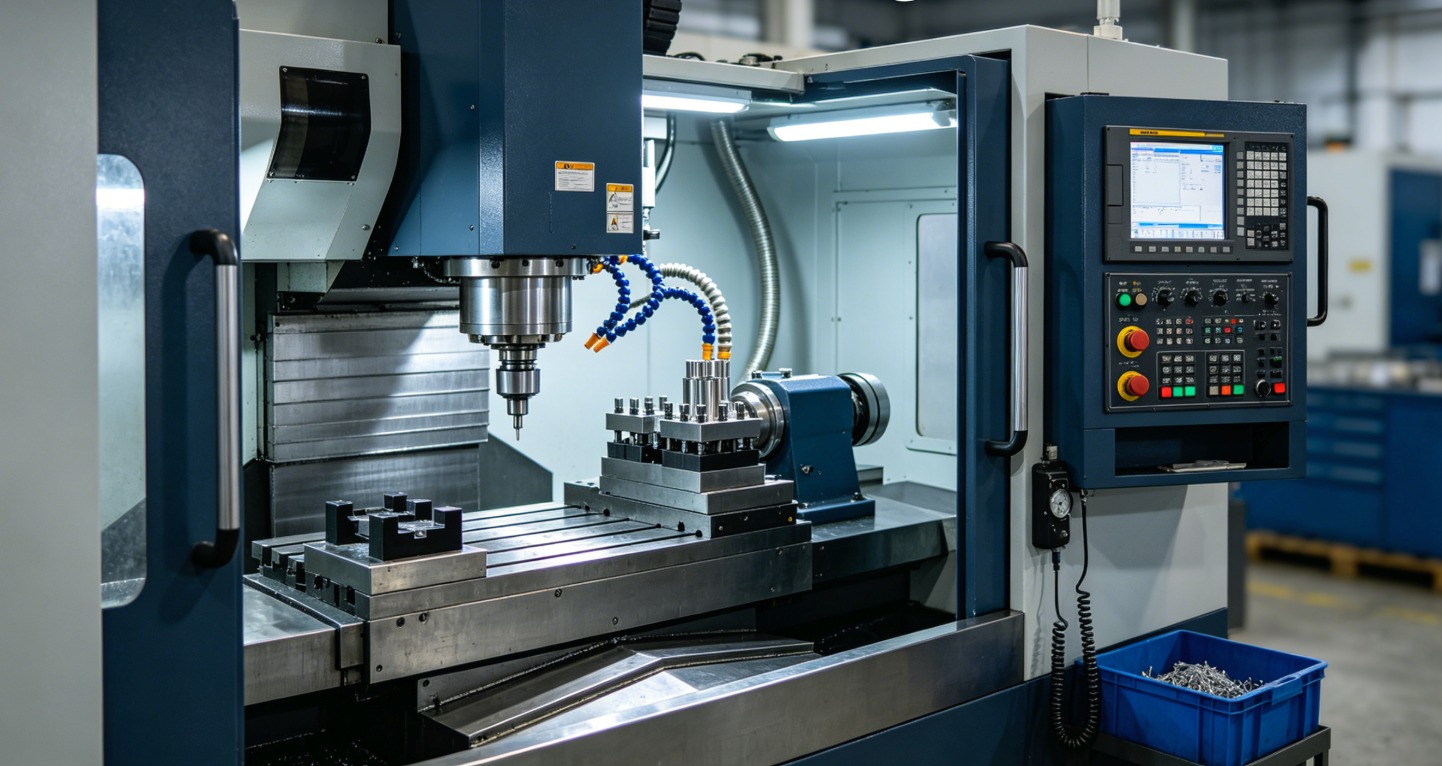
Verktøy og hensyn til spindelkraft
Spindelstivhet og hestekrefter er avgjørende for fjerning av tunge materialer. Horisontale maskineringssentre er vanligvis bygget med mer robuste strukturer og spindler med høyere moment, noe som gjør dem egnet for fresing av tøffe materialer som titan eller rustfritt stål i olje- og gassindustrien.
Mens enCNC vertikalt maskineringssentergir utmerket sikt og brukervennlighet for operatører, er den strukturelle utformingen noen ganger mindre stiv enn den bokslignende rammen til en HMC. For høyhastighetsmaskinering av aluminium eller lettlegeringer er en høyytelses VMC ofte tilstrekkelig og mer kostnadseffektiv. I følgeForeningen for produksjonsteknologi (AMT)Rapporter fra 2024 viser at butikker i økende grad tar i bruk hybridoppsett for å balansere smidigheten til VMC-er med den rå kraften til HMC-er.
Valg basert på produksjonsvolum og avkastning på investering
Beslutningen om å investere i vertikale og horisontale maskineringssentre kommer ofte ned til «kostnad per del». Selv om en HMC har en mye høyere innkjøpspris, kan dens evne til å kjøre uten tilsyn – takket være automatiske pallevekslere (APC) – resultere i en lavere kostnad per del i miljøer med høyt volum.
- Lavt volum / høyt utvalg:Velg en VMC på grunn av allsidigheten og de raske oppsetttidene.
- Høyt volum / Konsistent geometri:Velg en HMC for å maksimere spindelens «tidsbegrensning» og redusere arbeidskostnadene.
- Begrenset budsjett:Start med en høy kvalitetCNC-dreiebenkeller VMC for å etablere et fundament før skalering til horisontale systemer.
Sammendragssjekkliste for fabrikkvalg
For å finne den beste løsningen for produksjonsgulvet ditt, bruk følgende utvalgskriterier:
- Arbeidsstykkestørrelse:Kan den passe innenfor reisegrensene til en standard VMC?
- Oppsettfrekvens:Vil det å redusere oppsett på en HMC betale for maskinens høyere pris?
- Operatørferdighet:Har teamet ditt erfaring med horisontal programmeringslogikk?
- Materialtype:Produserer materialet lange, trådete flis som krever overlegen evakuering av enCNC-portalmaskineringssentereller HMC?
Ofte stilte spørsmål (FAQ)
1. Er et vertikalt eller horisontalt maskineringssenter bedre for formproduksjon?
Vertikale maskineringssentre er generelt foretrukket for støpeformproduksjon på grunn av deres overlegne sikt og evne til å håndtere store, flate plater. Den vertikale spindelen gir enklere tilgang til dype hulrom. For svært store støpeformer kan det imidlertid være nødvendig med et gantry-lignende senter for å opprettholde strukturell stivhet over lange bevegelsesavstander.
2. Hvor mye mer produktiv er en HMC sammenlignet med en VMC?
I scenarier med høyt volum kan en HMC være 300 % mer produktiv enn en VMC. Dette skyldes først og fremst de integrerte pallevekslerne som tillater lasting og lossing av deler mens spindelen skjærer, noe som effektivt eliminerer «spindeltomgangstid» som er vanlig i VMC-operasjoner.
3. Hva er plasskravene for horisontale maskineringssentre?
Horisontale maskineringssentre krever vanligvis 1,5 til 2 ganger gulvplassen til et vertikalt senter. Dette ekstra rommet er nødvendig for å få plass til palleskiftesystemet, større spontransportører og den horisontale bevegelsen av kolonnen. Fabrikker må sørge for at utformingen deres støtter disse større fotavtrykkene og spesialisert vedlikeholdstilgang.
4. Kan jeg utføre 5-akset maskinering på et horisontalt senter?
Ja, mange moderne horisontale sentre er konfigurert med et vippebord eller en B-akse og en A-akse for å gi full 5-akset kapasitet. Disse brukes ofte til komplekse luftfartskomponenter der tyngdekraftassistert sponfjerning er avgjørende for interne kjølekanaler og dyphullsboringsoperasjoner.
5. Hvilken maskintype har bedre videresalgsverdi i bruktmarkedet?
Vertikale maskineringssentre har ofte et mer aktivt videresalgsmarked fordi de er rimelige for små og mellomstore verksteder. Velholdte horisontale maskineringssentre fra anerkjente merker beholder imidlertid en høy prosentandel av verdien sin på grunn av sin kraftige konstruksjon og viktige rolle i produksjonsanlegg i nivå 1.
Publiseringstid: 14. mai 2026