


Dehorisontalt maskineringssenterer egnet for bearbeiding av deler med komplekse former, mange bearbeidingsinnhold, høye krav, flere typer vanlige maskinverktøy og en rekke prosessutstyr, og flere klemmer og justeringer for å fullføre behandlingen.
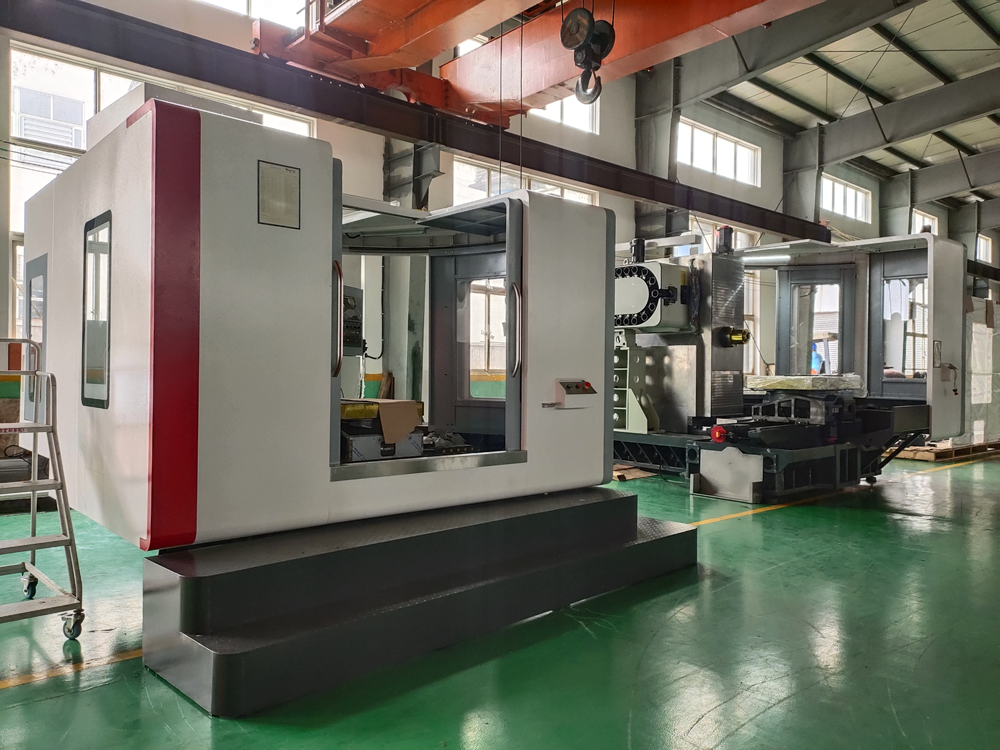
De viktigste behandlingselementene er som følger:
Deler med både flate overflater og hull
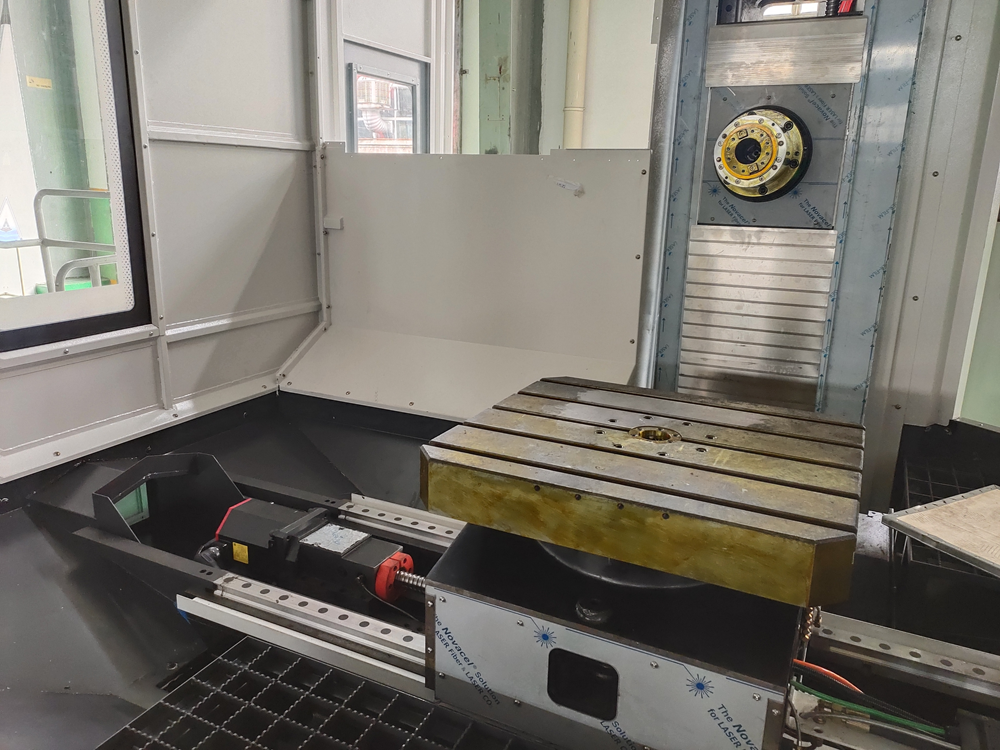
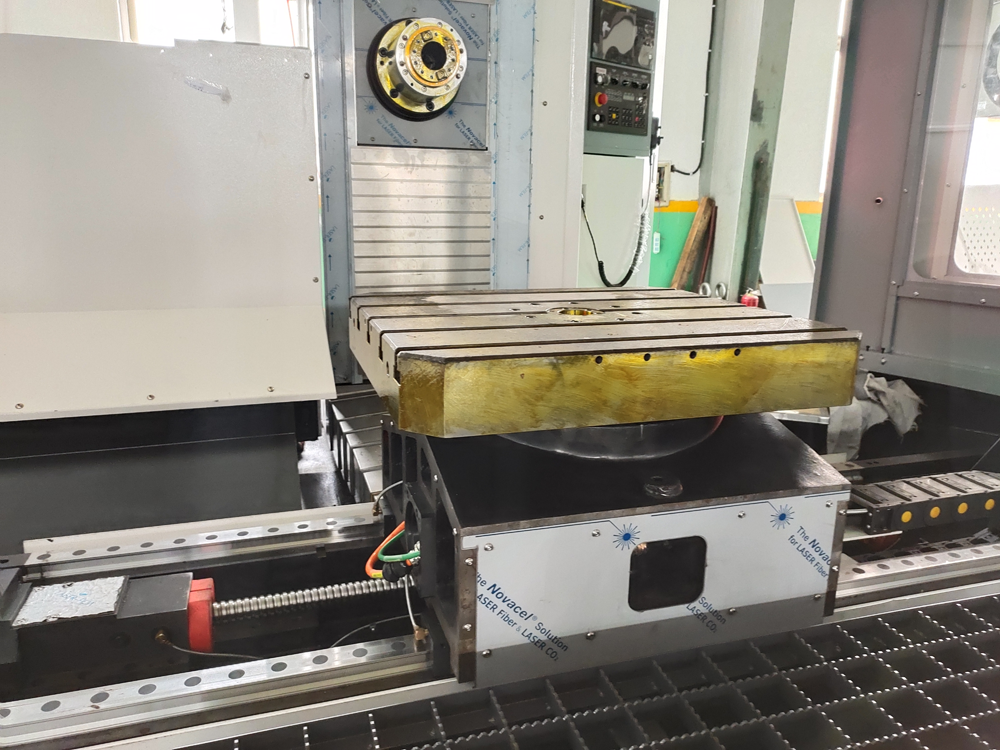
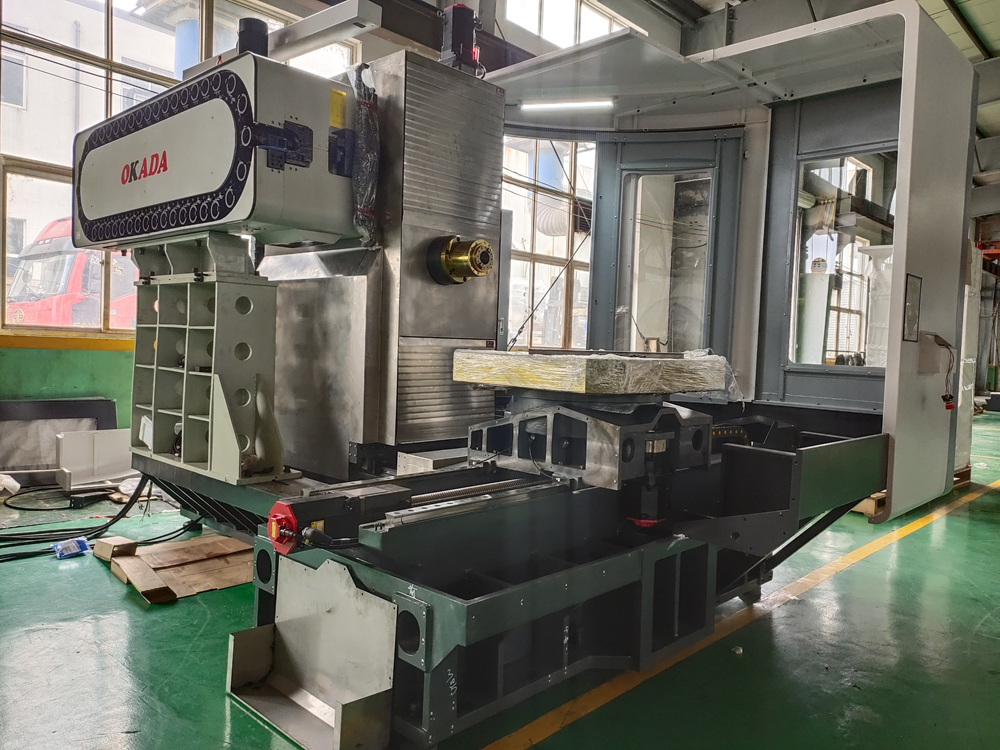
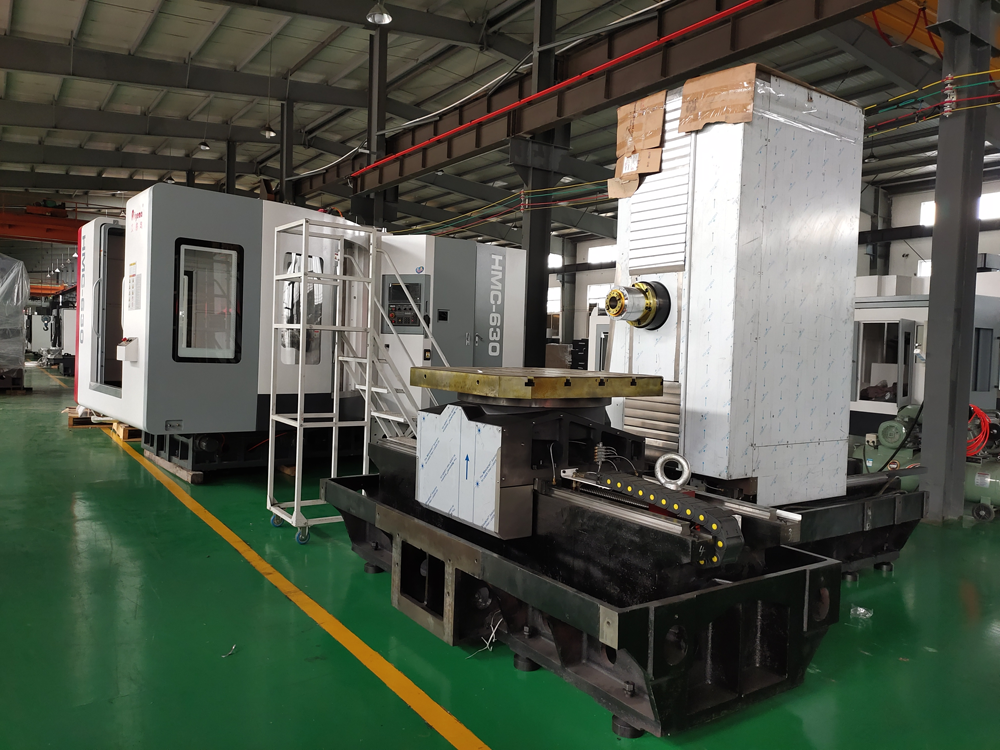
Det horisontale dobbeltbordetmaskineringssenterhar en automatisk verktøyveksler. I én installasjon kan den fullføre fresing av overflaten på delen, boring, utboring, opprømming,fresing og gjengingav hullsystemet. De bearbeidede delene kan være på ett plan eller på forskjellige plan. Derfor er delene med både plan og hullsystem bearbeidingsobjektene til maskineringssenteret, og de vanlige er boksdeler og plate-, hylse- og platedeler.
1. Boksdeler. Det finnes mange boksdeler. Generelt kreves det flerstasjonshullsystemer og planbehandling. Nøyaktighetskravene er høye, spesielt når det gjelder formnøyaktighet og posisjonsnøyaktighet. Vanligvis kreves fresing, boring, ekspansjon, boring, bromming, forsenking og gjenging. Mens man venter på arbeidstrinnene, kreves det mange verktøy, det er vanskelig å bearbeide på vanlige maskinverktøy, antallet verktøysett er stort, og nøyaktigheten er ikke lett å garantere. Den siste installasjonen av maskineringssenteret kan fullføre 60%-95% av prosessinnholdet til et vanlig maskinverktøy. Nøyaktigheten til delene er god, kvaliteten er stabil, og produksjonssyklusen er kort.
2. Skiver, hylser og platedeler. Det er plane, buede overflater og hull på endeflatene til slike deler, og noen hull er ofte fordelt i radial retning. Vertikalt maskineringssenter bør velges for skive-, hylse- og platedeler der maskineringsdelene er konsentrert på en enkelt endeflate, og horisontalt maskineringssenter bør velges for deler der maskineringsdelene ikke er på overflaten i samme retning.
3. Spesialformede deler refererer til deler med uregelmessige former, som braketter og girgafler. De fleste av disse er blandet bearbeiding av punkter, linjer og overflater. På grunn av den uregelmessige formen kan vanlige maskinverktøy bare bruke prinsippet om prosessdispersjon for bearbeiding, noe som krever mer verktøy og lengre sykluser. Ved å utnytte egenskapene til flerstasjons punkt-, linje- og overflatebearbeiding i maskineringssenteret, kan de fleste eller til og med alle prosedyrene fullføres.
Publisert: 13. desember 2021