


Femakset maskineringssenter FH60P
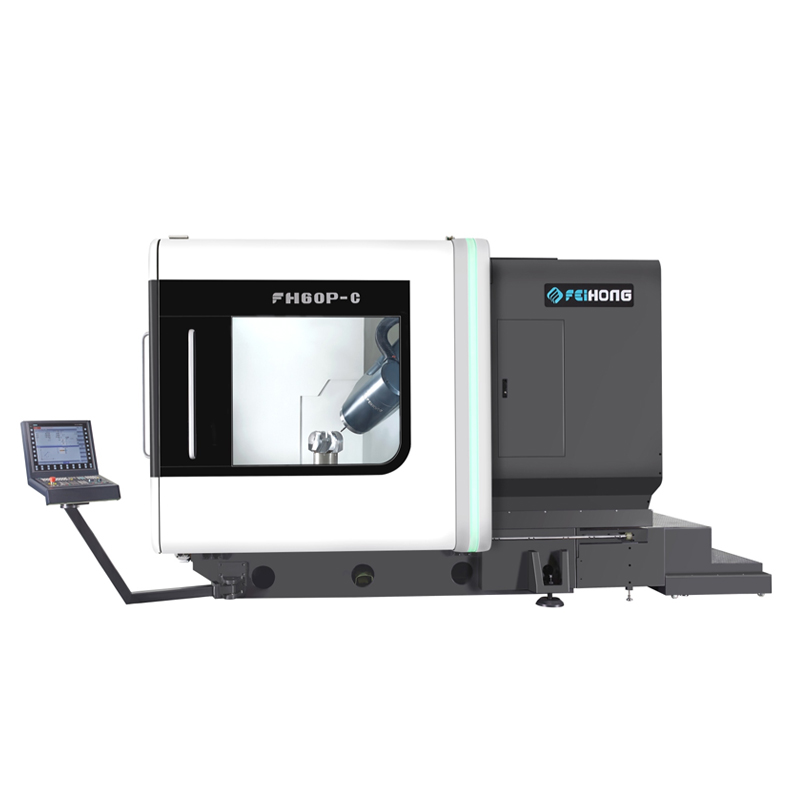
Fem-aksetsamtidigmaskineringssenter
XYZ lineær akse hul kjøleskruedrift
B\C roterende aksel DD direktedrevet girkasse
Fullstendig lukket sløyfesystem for absoluttverdimåling
Standardkonfigurasjon
| Ingen. | Konfigurasjonsbeskrivelse | Unit | Antall | Bemerke |
| 1. | FH stormaskin mineralstøping | Sett | 1 |
|
| 2. | Siemens ONE-kontrollsystem | Sett | 1 |
|
| 3. | Skjerm: 21,5-tommers berøringsskjerm | Sett | 1 |
|
| 4. | FH femakset multifunksjons svinghode (B-akse) | Sett | 1 |
|
| 5. | DGZX-24012/34B2 elektrisk fresespindel (skjermet dreiefunksjon) | PC | 1 |
|
| 6. | X/Y/Z-akse hul kjølekuleskrue | PCS | 3 |
|
| 7. | Freseplate med direkte drevet dreieskive (C-akse) | Sett | 1 |
|
| 8. | B-akse RCN8380 29 bits absolutt encoder | PC | 1 |
|
| 9. | C-akse RCN2580 28-bits absoluttkoder | PC | 1 |
|
| 10. | INA rullelineære glideskiver | Sett | 6 |
|
| 11. | Elektrisk boks klimaanlegg | Sett | 1 |
|
| 12. | Spindel vannkjølingssystem | Sett | 1 |
|
| 13. | Maskinringtype sprayvann | Sett | 1 |
|
| 14. | Femakset hode halvmåneformet sprayvann, halvmåneformet blåsegass | Sett | 1 |
|
| 15. | Sikkerhetslåsesystem for dører foran og på siden | Sett | 1 |
|
| 16. | Vanntett belysning for arbeidsbinger | PCS | 2 |
|
| 17. | Hydraulisk stasjon | Sett | 1 |
|
| 18. | Sentral sentralisert automatisk smøreanordning for mating | Sett | 1 |
|
| 19. | Driftssidens rengjøring av vannpistol og luftpistol | Sett | 1 |
|
| 20. | Skjærevæskesystem (CTS 25 bar) | Sett | 1 |
|
| 21. | Fullstendig lukket beskyttende metallplate | Sett | 1 |
|
| 22. | Operasjon boks | Sett | 1 |
|
| 23. | Kjøleenhet for elektrisk kabinett | Sett | 1 | Slett |
| 24. | Siemens elektronisk håndhjul | PC | 1 |
|
| 25. | Fotbetjent spindelverktøyutløserbryter | PC | 1 |
|
| 26. | Maskinens trefargede lys | Sett | 1 |
|
| 27. | 40 stk. HSK-A63 verktøymagasin og servo ATC-system | Sett | 1 |
|
| 28. | X/Y/Z treakset absoluttverdigitterskala | Sett | 3 |
|
| 29. | Spiralformet sponrulleanordning og bakre spontransportør + sponbil | Sett | 1 |
|
| 30. | Renishaw OMP60 infrarød probeenhet | Sett | 1 |
|
| 31. | Renishaw NC4F230 laserverktøysetter | Sett | 1 |
|
| 32. | Fundamentnivåputer og fundamentbolter | Sett | 1 |
|
| 33. | Teknisk manual | Sett | 1 |
Parameter
| Modell | Enhet | FH60P | ||||
| Reise | ||||||
| X-aksens bevegelse | mm | 600 | ||||
| Y-aksens bevegelse | mm | 800 | ||||
| Z-aksens bevegelse | mm | 600 | ||||
| Avstand fra spindelnese til arbeidsbordoverflate | mm | 150–750 | ||||
| Horisontalt fresehode | mm | 30–630 | ||||
| Mating/rask bevegelseshastighet | m/min | 40 | ||||
| Matekraft | KN | 10 | ||||
| Rotasjonsbord (C-akse) | ||||||
| Størrelse på arbeidsbordet | mm | Ø660 | ||||
| Maks. bordbelastning (fres) | kg | 2000 | ||||
| Maks. hastighet på roterende bord | o/min | 150 | ||||
| Minimum splittvinkel | ° | 0,001 | ||||
| Nominelt dreiemoment | Nm | 807 | ||||
| Maksimalt dreiemoment | Nm | 1430 | ||||
| CNC-svingefresehode (B-akse) | ||||||
| Svingområde (0=Vertikal/180=Natur) | ° | -15~180 | ||||
| Rask bevegelse og matingshastighet | o/min | 30 | ||||
| Minimum splittvinkel | ° | 0,001 | ||||
| Nominelt dreiemoment | Nm | 743 | ||||
| maksimalt dreiemoment | Nm | 1320 | ||||
| Spindel (fresing) | ||||||
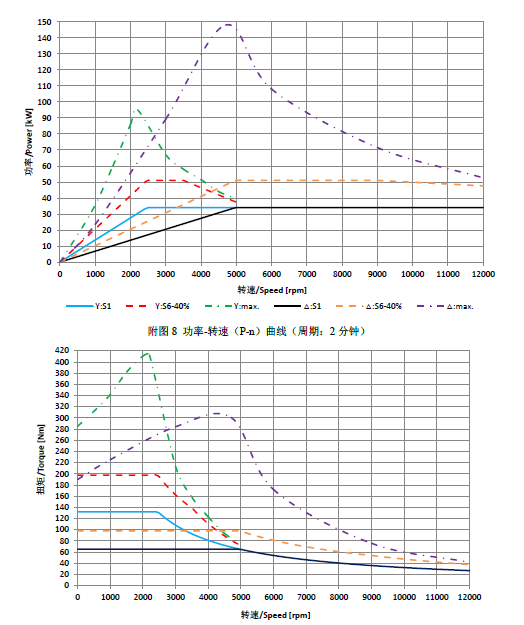
| Spindelhastighet | o/min | 12000 | ||||
| Spindelkraft | Kw | 34/42 | ||||
| Spindelmoment | Nm | 132/185 | ||||
| Spindelkonus |
| HSKA63 | ||||
| Verktøymagasin | ||||||
| Verktøygrensesnitt |
| HSKA63 | ||||
| Verktøymagasinkapasitet | PCS | 40 | ||||
| Maks. verktøydiameter/lengde/vekt |
| Ø85/300/8 | ||||
| Verktøybytte (verktøy til verktøy) | S | 4 | ||||
| Måleenhet | ||||||
| Infrarød sonde | Renishaw OMP60 | |||||
| Verktøydeteksjonsinstrument i arbeidsområde |
| Rensishaw NC4F230 | ||||
| Posisjonsnøyaktighet (ISO230-2 og VDI3441) | ||||||
| X/Y/Z-posisjoneringsnøyaktighet | mm | 0,006 | ||||
| X/Y/Z Gjentatt posisjoneringsnøyaktighet | mm | 0,004 | ||||
| B/C-posisjoneringsnøyaktighet |
| 8" | ||||
| B/C Gjentatt posisjoneringsnøyaktighet |
| 4" | ||||
| CNC-kontroller | ||||||
| Kontrollsystem |
| Siemens ONE | ||||
| Andre | ||||||
| Maskinvekt | Kg | 25000 | ||||
Hovedmaskinspesifikasjoner | Optimal stiv strukturell konfigurasjon
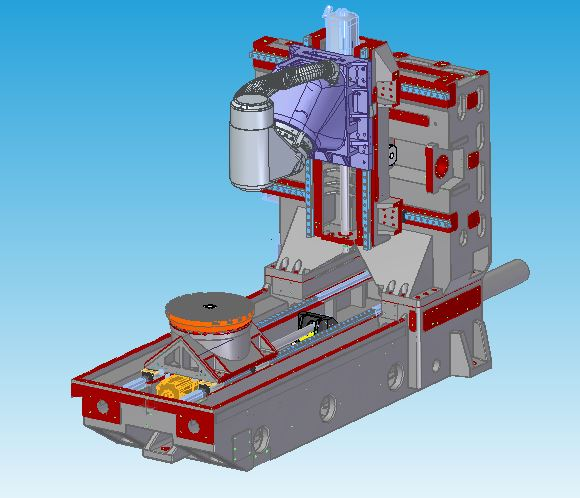
Designfunksjoner | Beste design for analyse av mekanisk trådstøping
◆ Sengen har en ny mineralstøpestruktur, og de bevegelige delene er laget av høyverdig støpejern av Meehanittkvalitet.
◆ Herding og naturlig aldringsbehandling for å eliminere indre stress
◆ Strukturell naturlig frekvensvibrasjon eliminerer stress under materialbehandling
◆ Utformingen av store søyler med høy stivhet på hele veggen kan effektivt forbedre stivheten og den statiske og dynamiske presisjonen
◆ Treakset hulkjølende blyskruedrift
Elektrisk spindel
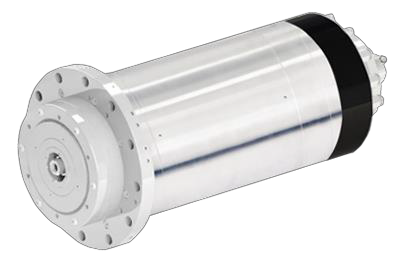
Designfunksjoner
◆ I henhold til maskinens egenskaper, uavhengig forskning og utvikling og produksjon.
◆ Konhullet til HSK-A63 er brukt i FH60P-modellen.
◆ Det eksterne kjølesystemet brukes til sirkulerende kjøling for å effektivt sikre bruken av den elektriske spindelen.
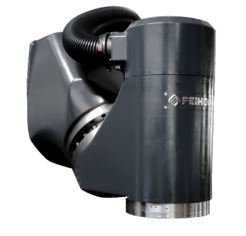
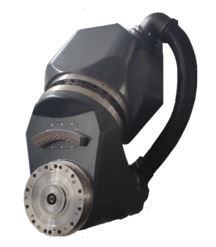
CNC-svingefresehode (B-akse)
Designfunksjoner
◆ Innebygd DD-motor med null girkjede og design uten tilbakeslag
◆ Høye akselerasjonsegenskaper
◆ Det korteste spennet mellom verktøyets nesepunkt på spindelen og det strukturelle støttepunktet gir maksimal stivhet ved skjæring
◆ Større YRT-lagre øker stivheten
◆ Utstyrt med HEIDENHAIN RCN8380-seriens absolutte rotasjonsencoder-målesystem, fullstendig lukket sløyfekontroll for å sikre best mulig nøyaktighet
◆ B-akse kjølesystemdesign for å redusere varmeoverføring
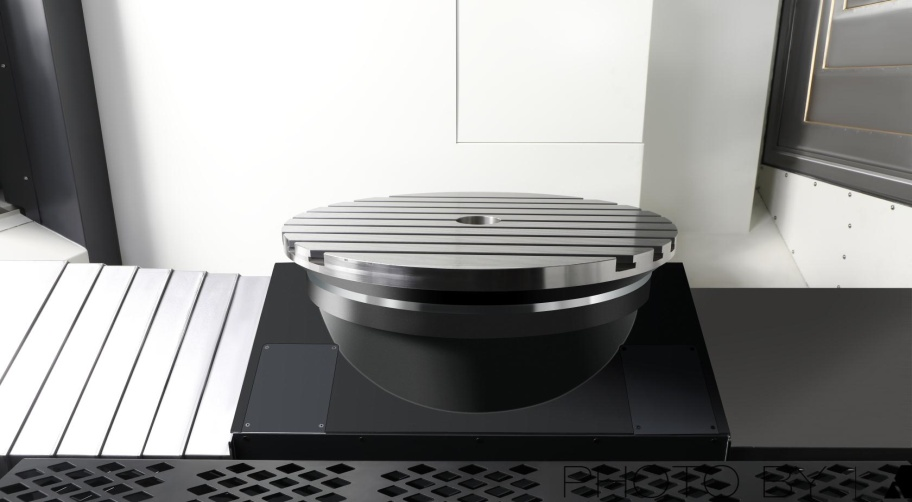
Rotasjonsbord (C-akse)
Designfunksjoner
◆ Uavhengig design og produksjon.
◆ Innebygd DD-motor med null girkjede og ingen tilbakeslag.
◆ Høye akselerasjons- og retardasjonsresponsegenskaper.
◆ Større YRT-lager øker stivheten.
◆ Stort nominelt drivmoment, posisjoneringsbehandling, med arbeidsbordposisjonering og klemmeanordning
◆ Dekk behovene til fresing, reduser håndtering av arbeidsstykker og forbedrer produktets nøyaktighet.
◆ Utstyrt med HEIDENHAIN høypresisjons rotasjonsgivermålesystem, fullstendig lukket sløyfekontroll for å sikre best mulig nøyaktighet.
◆ Kjølesystemdesign for å redusere varmeoverføring.
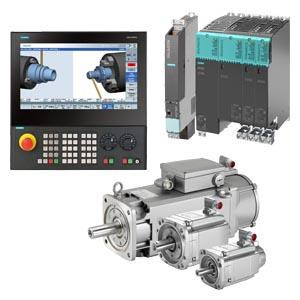
CNC-system
Utvalgsfunksjoner
◆ Velg kontrollverten NCU730.3B for femakset simultan (se funksjonstabellen for detaljer om systemkonfigurasjonen)
◆ Med RTCP-funksjon
◆ Velg Siemens S120-drivverk med 3 ganger overbelastningskapasitet og 1FT-seriemotor med høye bevegelsesegenskaper
ATC-system
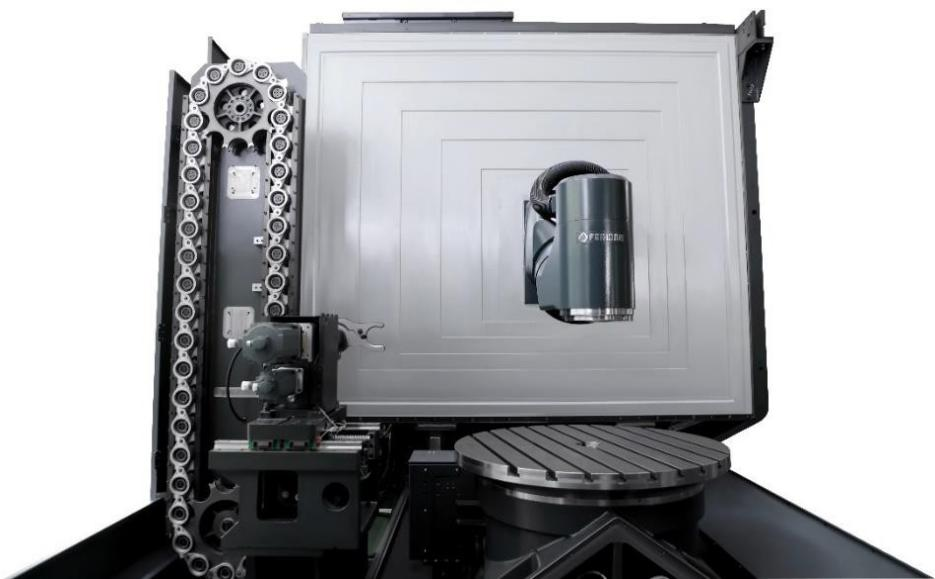
Designfunksjoner
◆ Uavhengig design og produksjon.
◆ Verktøyvalg og verktøybytte bruker servomotor til å styre terminalfunksjonen, som er mer stabil og nøyaktig.
◆ Kombinert med verktøyhåndteringsfunksjonen til Siemens ONE, mer effektiv verktøyhåndtering.
Løftbar verktøysetter
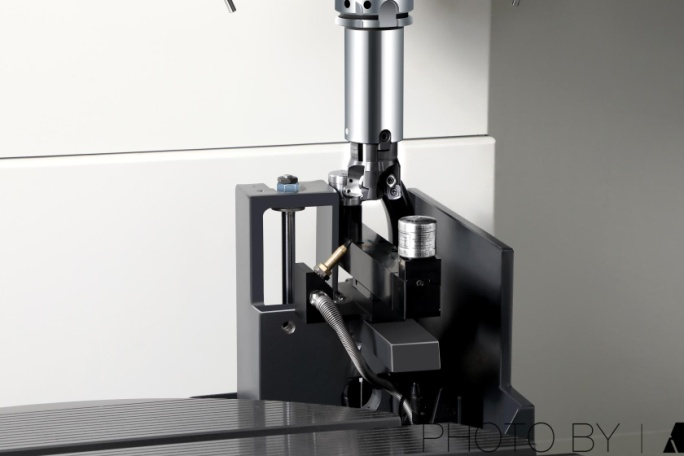
Designfunksjoner
◆ Utstyrt med Ransishaw NC4F230 berøringsfri laserverktøysetter for høyere presisjon
◆ Automatisk verktøyinnstilling på maskinen, automatisk oppdatering av verktøykompensasjon
◆ Verktøyinnstillingsenheten kan heves og senkes for å spare plass på bearbeidingsflaten
◆ Fullstendig forseglet metallplatedesign beskytter verktøysetteren mot vann og jernspon under bearbeiding
Infrarød sonde
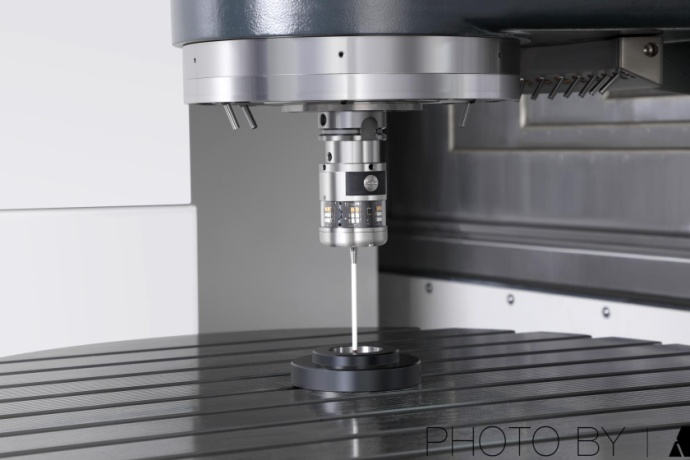
Designfunksjoner
◆Utstyrt med Ransishaw OMP60 triggeroptisk probe.
◆ Justering av arbeidsstykker og størrelsesinspeksjon på maskinen kan redusere manuelle inspeksjonsfeil og forbedre produktets nøyaktighet og prosesseringseffektivitet.
◆ Spar 90 % av tiden du bruker på assistanse på maskinen.
Ytre
Dekseldesignet til FH-seriens femaksede maskineringssenter overholder de strenge CE-sikkerhetsstandardene. Den fullstendig tette metallplaten forhindrer at operatøren kommer inn i arbeidsområdet ved et uhell under bearbeiding, og forhindrer samtidig bruk av høytrykksskjærevæske eller spon fra maskinen, bortsett fra advarselsskiltet. Betjeningsdøren er også utstyrt med en sikkerhetsbryter for å forhindre ulykker under drift eller vedlikehold. Den har et stort kikkvindu, noe som er praktisk for operatøren å forstå maskinens drift og bearbeiding.
Produktkategorier
-

VC-serien CNC-maskineringssenter med høy stivhet med ...
-

HP-serien horisontal bevegelig kolonne lineær føring...
-

HT-serien horisontal bevegelig kolonne lineær føring...
-

VS-serien firespors kraftig CNC-maskinering ...
-

V-serien CNC-maskineringssenter med høy stivhet
-

X-serien CNC-maskineringssenter med dobbel kolonne
-

Horisontalt 5-akset CNC-maskineringssenter TKG1600
-

CNC vertikal dreiing og fresing av komposittsenter
-

Høyhastighets CNC-maskineringssenter GM-serien
-

Høyhastighets CNC-fresing GT-serien
-

CNC-dreiebenk med to spindler SK32
-

CNC vertikalt maskineringssenter RFTV510 for hjul...