


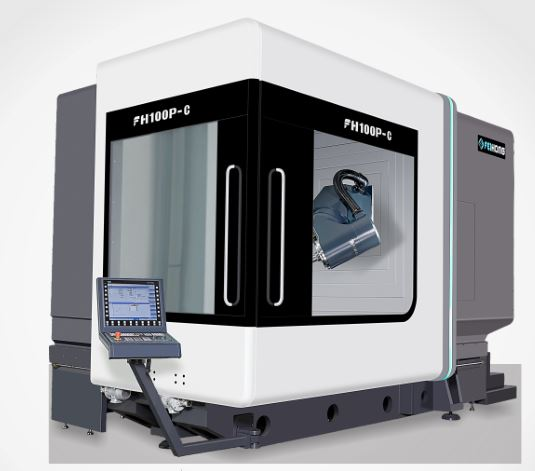
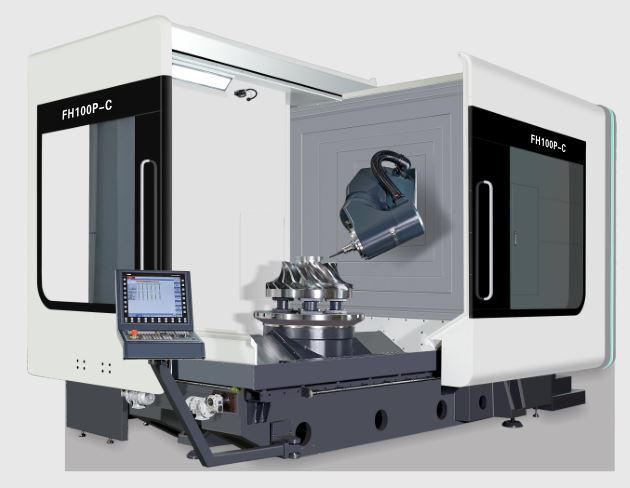
5 akser samtidig fresing og dreiing 100P-C
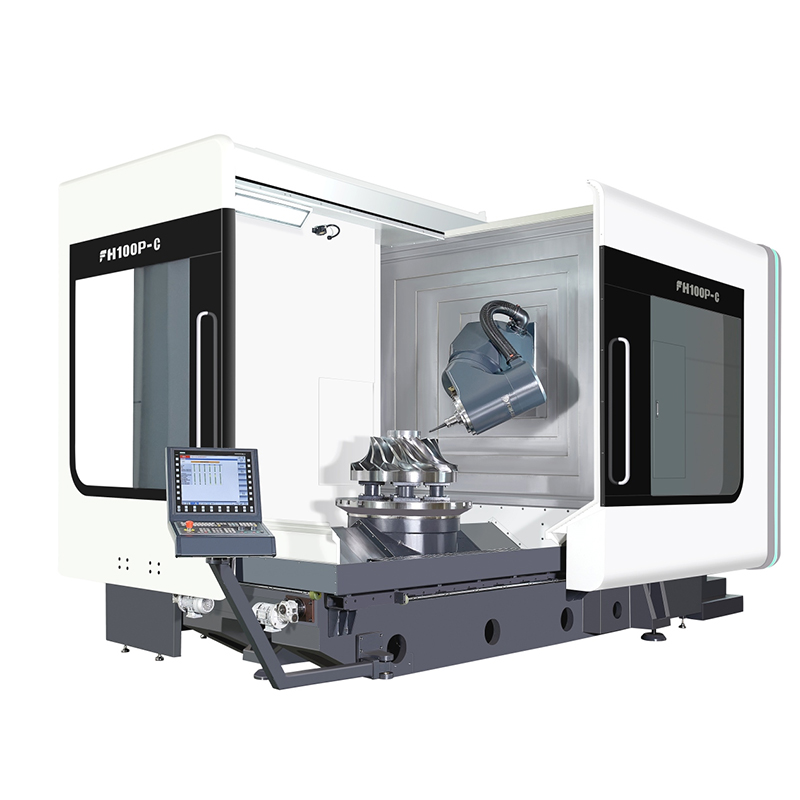
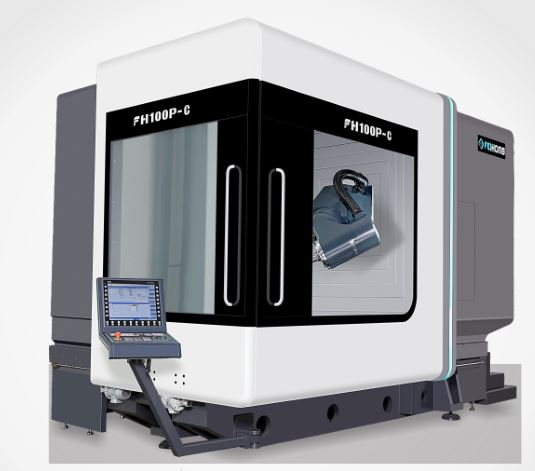
Leveringsomfang
Funksjonstabell for standard tilbehør (se kontrollerfunksjonen for den elektriske kontrolldelen)
1. Siemens 840DSL-kontroller
2. Merkeeget femakset multifunksjons svinghode
3. Elektrisk spindel DGZX-24012/34B2-KFHWVJS
4. HSK-A100 automatisk verktøybyttesystem med 40 verktøymagasiner
5. X/Y/Z hul kjølekuleskruedrift
6. 7 rullelineære sleider (3 for X-aksen, 2 for Y/Z-aksen) – BOSCH REXROTH
7. X/Y/Z treakset, fullstendig lukket optisk linjal
8. Temperaturkontrollenhet for elektrisk boks
9. Spindelkjøler
10. Spiralformet sponrulleanordning og bakre jernspontransportør jernsponbil
11. Vann fra midten av spindelen, ringformet vannspray
12. Blås luft i midten av spindelen, og blås luft i ringen.
13. Den femaksede hodehalvmånen blåser vann, og halvmånen blåser luft.
14. 1 type sikkerhetslås for front- og sidedører
15. Spindelsirkulasjonskjøleanordning.
16. Vanntett, fungerende lysrør
17. Hydraulisk stasjonsenhet
18. Renishaw OMP60 infrarød probeenhet
19. Renishaw Laser Tool Setter
20. Sentralisert automatisk smøreanordning for mating
21. Brukssiden for rengjøring av vannpistol og luftgrensesnitt
22. Kjølesystem for skjærevæske
23. Fullstendig lukket beskyttende metallplate
24. Driftsboks
25. El-boksen er utstyrt med et klimaanlegg
26. Siemens elektronisk håndhjul
27. Fotbetjent spindelverktøyutløserbryter
28. Nivelleringsputer og fundamentbolter
29. Justeringsverktøy og verktøykasser
30. Teknisk håndbok
Parameter
| Punkt | Universitetet | FH100P-C |
| X-aksens bevegelse | mm | 1000 |
| Y-aksens bevegelse | mm | 1150 |
| Z-aksens bevegelse | mm | 1000 |
| Avstand fra spindelnese til arbeidsbordoverflate | mm | 160–1160 |
| Horisontalt fresehode | mm | 30–1030 |
| Mating/rask bevegelseshastighet | m/min | 40 |
| Matekraft | KN | 10 |
| Rotasjonsbord (C-akse) | ||
| Størrelse på arbeidsbordet | mm | Ø1050 |
| Maks. bordbelastning (fres) | kg | 4000 |
| Maks. bordbelastning (dreiing) | kg | 3000 |
| Rotray-bord | o/min | 45 |
| Frese-/dreiebord for woking (sammensatt fresing og dreiing) | o/min | 500 |
| Minimum splittvinkel | ° | 0,001 |
| Nominelt dreiemoment | Nm | 1330 |
| Maksimalt dreiemoment | Nm | 2630 |
| CNC-svingefresehode (B-akse) | ||
| Svingområde (0=Vertikal/180=Natur) | ° | -15~180 |
| Rask bevegelse og matingshastighet | o/min | 103 |
| Minimum splittvinkel | ° | 0,001 |
| Nominelt dreiemoment | Nm | 1050 |
| Maksimalt dreiemoment | Nm | 2130 |
| Spindel (dreiing og fresing) | ||
| Spindelhastighet | o/min | 10000 |
| Spindelkraft | Kw | 42/58 |
| Spindelmoment | Nm | 215/350 |
| Spindelkon |
| HSKA100 |
| Avstand fra spindelsenter til bjelkeføringsflate | mm | 1091,5 |
| Modell | Enhet | FH100P-C |
| Verktøymagasin | ||
| Verktøygrensesnitt |
| HSKA100 |
| Verktøymagasinkapasitet | PCS | 40 |
| Maks. verktøydiameter/lengde/vekt |
| Ø135/300/12 |
| Verktøybryter (verktøy til) | S | 2 |
| Måleenhet | ||
| Infrarød sonde | Rensishaw OMP60 | |
| Verktøydeteksjonsinstrument i arbeidsområde | Rensishaw NC4F230 | |
| Prosesseringskapasitet | ||
| Maks. borediameter (middels stål) |
| Ø50 |
| Maks. gjengediameter (middels stål) |
| M40 |
| Maks. fresediameter (middels stål) |
| 250 |
| Nøyaktighet (ISO230-2 og VDI3441) | ||
| X/Y/Z-posisjoneringsnøyaktighet | mm | 0,006 |
| X/Y/Z Gjentatt posisjoneringsnøyaktighet | mm | 0,004 |
| B/C-posisjoneringsnøyaktighet |
| 8" |
| B/C Gjentatt posisjoneringsnøyaktighet | 4" | |
| Kontrollsystem |
| Siemens840D |
| Maskinhøyde (generell maskin) | mm | 3650 |
| Opptatt område for hovedmaskin (L * B) | mm | 5170x3340 |
| Opptatt område for verktøymagasin (L*B) | mm | 1915x1400 |
| Opptatt område for spontransportør (L*B) | mm | 3120x1065 |
| Opptatt område for vanntank (L * B) | mm | 1785x1355 |
| Totalt okkupert areal for å komplettere maskinen (L * B) | mm | 6000x3750 |
| Maskinvekt | Kg | 21000 |
CNC-maskinkontrolleren
| Kontrollsystem | Siemens 840DSL (motor og drivverk) | ||
| Antall kontrollakser | 5-akset simultan fresing med samtidig dreiing (NC-akse + spindel, BC-akse) | ||
| Samtidig kontroll av 5 akser Samtidig fresing med dreiing | posisjoneringsakse | Standard X, Y, Z, B, C | |
| interpolasjon | rett linje | X-, Y-, Z-, B-, C-akser (X, Y, Z, B, C kan kompenseres) | |
| bue | X-, Y-, Z-, B-, C-akser (X, Y, Z, B, C kan kompenseres) | ||
| Minimum instruksjonsenhet | 0,001µm | ||
| minimum kontrollenhet | 0,1 nm | ||
| Utstilling | 19LCD | ||
| Motor | Trippel overbelastningskapasitet med absolutt encoder (encoderposisjonen går aldri tapt) | ||
| Ekstern kommunikasjonsfunksjon | Ethernet- og RS232C-grensesnitt | ||
| Driftsmodus | MDI, Auto, Manuell, Håndhjul, Opprinnelse (absolutt), REPOS | ||
| programmatisk | Nettbasert ISO-språkredigerer | ||
| Maksimal lagringskapasitet for PLS-programmering | 2048 kB | ||
| Interpolasjonsfunksjon | Rette linjer, sirkler gjennom og gjennom midtpunkter, spiraler, fine overflater, høyhastighetsinnstillinger osv. | ||
| Antall verktøyforskyvninger | 512 grupper | ||
| Håndhjulsforstørrelse | 0,1/0,01/0,001 mm | ||
| Minimumsinnstilling og flytting av enheter | 1um/X,Y,Z | ||
| datalagring | Minnedata vil aldri gå tapt når strømmen slås av | ||
| matingshastighet | 0 %–150 % | ||
| Hurtigforstørrelse | 0 %–100 % | ||
| Inngangs- og utgangsgrensesnitt | Ethernet- og RS232C-grensesnitt, CF-kort, USB-lagringssikkerhetskopi | ||
| visningsspråk | kinesisk og engelsk | ||
Standard konfigurasjonsmengde
| No | Navn på tilbehør | enhet | Antall |
| 1 | fotpedalbryter | sett | 1 |
| 2 | Hydraulisk klemmemekanisme | sett | 1 |
| 3 | Sentralisert smøreenhet | sett | 1 |
| 4 | kjølesystem | sett | 1 |
| 5 | arbeidslampe | sett | 1 |
| 6 | Trefarget lys | sett | 1 |
| 7 | horisontal bro | Stk | 1 |
| 8 | Festemidler for maskinverktøy | sett | 1 |
| 9 | Standard verktøypakke | sett | 1 |
| 10 | sikkerhetsdørlås | sett | 1 |
| 11 | fundamentsett | sett | 1 |
| 12 | Installer justeringsverktøyet | sett | 1 |
| 13 | Stiv gjenging og spindel flerpunktsposisjonering | sett | 1 |
| 14 | Skruetransportør og automatisk sponfjerningsmaskin | sett | 1 |
| 15 | Standard hydraulisk system | sett | 1 |
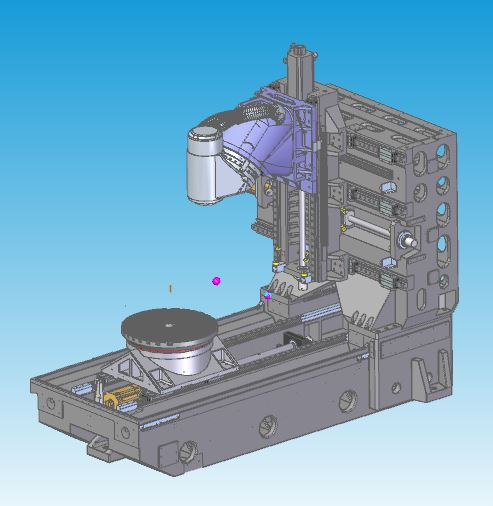
Designfunksjoner | Beste design for analyse av mekanisk trådstøping
Termosymmetrisk støpestruktur i full bokstype, med bruk av høyverdig støpejern av Meehanna-kvalitet
Herding og naturlig aldringsbehandling for å eliminere indre stress
Strukturell naturlig frekvensvibrasjon eliminerer stress i materialprosessen
Stort, stivt søyledesign med helvegg, som effektivt forbedrer stivhet og statisk og dynamisk nøyaktighet.
Treakset hulkjølende skruedrift
CNC-svingefresehode (B-akse)
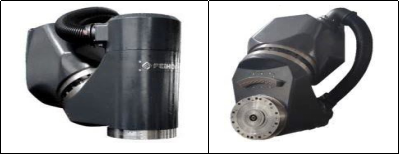
Designfunksjoner
Innebygd DD-motor med null girkjede og ingen tilbakeslagsdesign
Høye akselerasjonsegenskaper
Det korteste spennet mellom verktøyets nesepunkt på spindelen og det strukturelle støttepunktet oppnår maksimal stivhet ved skjæring
Større YRT-lagre øker stivheten
Utstyrt med HEIDENHAIN høypresisjons rotasjonsenkoder-målesystem, fullstendig lukket sløyfekontroll for å sikre best mulig nøyaktighet
Spindel- og B-akse kjølesystemdesign for å redusere varmeoverføring
Rotasjonsbord (C-akse)
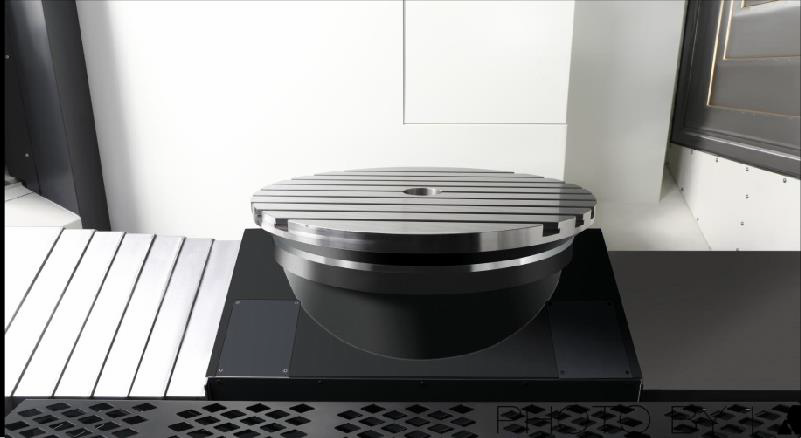
Designfunksjoner
Innebygd DD-motor med null girkjede og ingen tilbakeslagsdesign
Høye akselerasjons- og retardasjonsresponsegenskaper
Større YRT-lagre øker stivheten
Stort nominelt drivmoment, posisjonering og bearbeiding med bordposisjonering og klemmeanordning
Møt de to prosesseringsbehovene for fresing og fresing-dreiing, reduser håndtering av arbeidsstykket og forbedrer produktets nøyaktighet
Utstyrt med HEIDENHAIN høypresisjons rotasjonsenkoder-målesystem, fullstendig lukket sløyfekontroll for å sikre best mulig nøyaktighet
Kjølesystemdesign for å redusere varmeoverføring
Løftbar verktøysetter
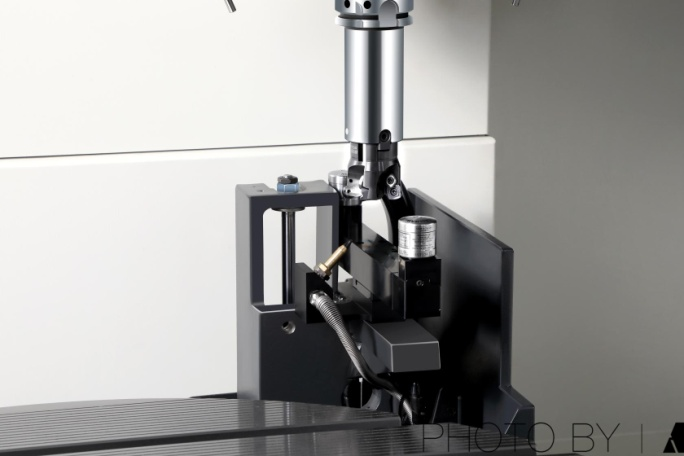
Designfunksjoner
Utstyrt med Ransishaw NC4F230 berøringsfri laserverktøysetter for høyere presisjon
Automatisk verktøyinnstilling på maskinen, automatisk oppdatering av verktøykompensasjon
Verktøyinnstillingsenheten kan heves og senkes for å spare plass på bearbeidingsflaten.
Fullstendig forseglet metallplatedesign beskytter verktøysetteren mot vann og jernspon under bearbeiding
Infrarød sonde
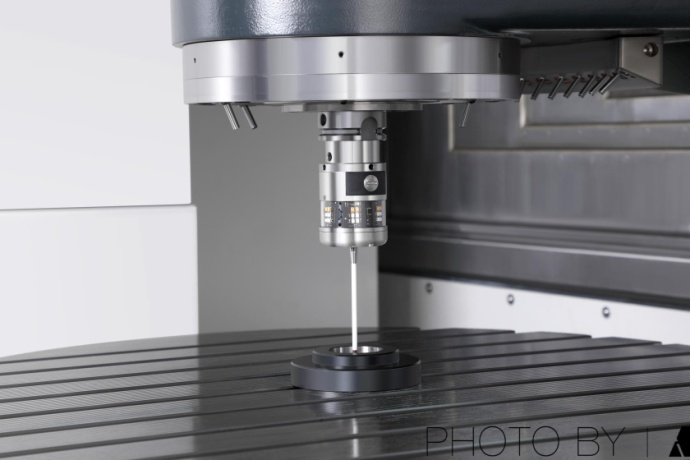
Designfunksjoner
Utstyrt med Ransishaw OMP60 optisk berøringsprobe
Arbeidsstykkejustering og størrelsesinspeksjon på maskinen, reduserer manuelle inspeksjonsfeil, forbedrer produktnøyaktighet og prosesseringseffektivitet
90 % besparelse i assistansetid på maskinen
Produktkategorier
-

VC-serien CNC-maskineringssenter med høy stivhet med ...
-

HP-serien horisontal bevegelig kolonne lineær føring...
-

HT-serien horisontal bevegelig kolonne lineær føring...
-

VS-serien firespors kraftig CNC-maskinering ...
-

V-serien CNC-maskineringssenter med høy stivhet
-

X-serien CNC-maskineringssenter med dobbel kolonne
-

Horisontalt 5-akset CNC-maskineringssenter TKG1600
-

CNC vertikal dreiing og fresing av komposittsenter
-

Høyhastighets CNC-maskineringssenter GM-serien
-

Høyhastighets CNC-fresing GT-serien
-

CNC-dreiebenk med to spindler SK32
-

CNC vertikalt maskineringssenter RFTV510 for hjul...