


BOSM -6010 Motsatt hodeboremaskin
1. Bruk av maskin:
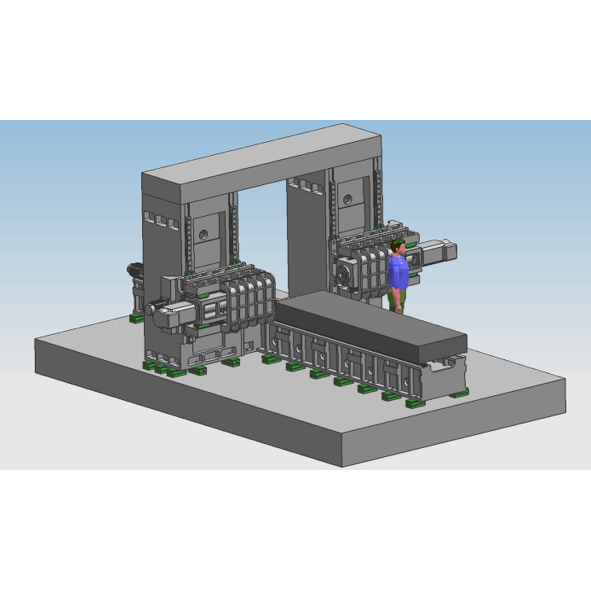
BOSM-6000* 1000 CNC-portalmaskin med fast bjelke og dobbel kolonne for boring og fresing av hode er et spesielt maskinverktøy for bearbeiding av gravemaskinarmer/-stikker. Puteformet, kan oppnå rask bearbeiding av arbeidsstykket, arbeidsstykket kan bores, freses og bulkes innenfor det effektive slagområdet, arbeidsstykket kan bearbeides på plass samtidig (ingen behov for sekundær klemming), laste- og lossehastigheten er rask, posisjoneringshastigheten er rask, og bearbeidingsnøyaktigheten er høy. Høy, høy bearbeidingseffektivitet.
2.Maskin strukturfunksjoner:
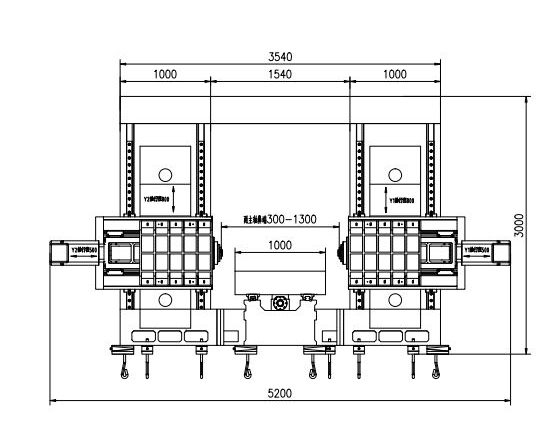
Hovedkomponentene i maskinverktøyet: arbeidsbenk, venstre og høyre søyle, bjelker, portalforbindelsesbjelker, saler, avstengere, etc., store deler er laget av harpikssandstøping, høykvalitets gråjern 250 støpt, glødet i varm sandgrav → vibrasjonsaldring → varmebehandling. Ovngløding → vibrasjonsaldring → grovmaskinering → vibrasjonsaldring → varmovnsgløding → vibrasjonsaldring → etterbehandling, eliminerer fullstendig den negative belastningen på delene, og holder delenes ytelse stabil. Den faste arbeidsbenken, venstre og høyre søyle, portalen og arbeidsbenken beveger seg; den har funksjonene fresing, boring, forsenking, gjenging, etc. Verktøykjølemetoden er ekstern kjøling. Maskinverktøyet inneholder 5 mateakser, som kan realisere 4-akset kobling og 5-akset enkeltvirkende. Det er 2 krafthoder. Maskinverktøyets akse og krafthodet er vist i figuren nedenfor. X


2.1.Hovedstrukturen til den aksiale transmisjonsdelen
2.1.1.X-akse:Arbeidsbordet beveger seg sidelengs langs føringsskinnen på den faste sengen.
X 1-aksedrift: AC servomotor pluss høypresisjons planetreduksjonsgir drives av kuleskrue for å drive bevegelsen til arbeidsbenken for å realisere lineær bevegelse av X-aksen.
Form av styreskinne: legg to lineære styreskinner med høy styrke og presisjon.
2.1.2 Z1-akse:Krafthodet og et sal er vertikalt montert på forsiden av søylen, og beveger seg frem og tilbake langs søyleføringsskinnen.
Z1-akse girkasse: AC servomotor og synkronhjul brukes til å drive kuleskruen for å drive setet for å realisere Z-aksens lineære bevegelse
2.1.3 Z2-akse:Krafthodet og et sal er vertikalt montert på forsiden av søylen, og beveger seg frem og tilbake langs søyleføringsskinnen.
Z2-akse girkasse: AC servomotor og synkronhjul brukes til å drive kuleskruen for å drive setet for å realisere Z-aksens lineære bevegelse.
2.1.4 Y1-akse:Krafthodets sal er montert vertikalt på forsiden av høyre søyle, og beveger seg frem og tilbake til venstre og høyre langs søyleføringsskinnen.
Y1-akse girkasse: AC servomotor pluss høypresisjons planetreduksjonsgir brukes til å drive stempelet til å bevege seg gjennom kuleskruen for å realisere den lineære bevegelsen til Y1-aksen.
2.1.5 Y2-akse:Krafthodets sal er vertikalt montert på forsiden av høyre søyle, og beveger seg frem og tilbake til venstre og høyre langs søyleføringsskinnen.
Y2-akse girkasse: AC servomotor pluss høypresisjons planetarisk reduksjonsgir brukes til å drive stempelet til å bevege seg gjennom kuleskruen for å realisere Y2-aksens lineære bevegelse.
2.2.Bevegelsesretningen til bore- og fresehodet (inkludert krafthode 1 og 2) bruker en firkantet rammestruktur, den mest avanserte kombinerte trådharde føringsskinnemetoden. Den harde skinnen er omgitt av sterk støtte, fire lineære rulleføringsskinnepar styres, og drivverket bruker en AC-servomotor. Den driver synkronbeltet (i=2) og presisjonskuleskrueoverføring. Krafthodet bruker en servomotor for å bremse gjennom synkronbeltet og synkronhjulet, styrt av det kraftige presisjonsføringsskinneparet, og driver den vertikale kuleskruen til å rotere, slik at krafthodet utfører vertikal bevegelse opp og ned. Det er utstyrt med en nitrogenbalansestang for å redusere maskinhodets bæreevne på skruen og servomotoren. Z-aksemotoren har en automatisk bremsefunksjon. Ved strømbrudd vil den automatiske bremsen holde motorakselen tett, slik at den ikke kan rotere. Når borekronen arbeider, vil den mate raskt når den ikke berører arbeidsstykket. Når borekronen berører arbeidsstykket, vil den automatisk bytte til arbeidsmating. Når borekronen trenger inn i arbeidsstykket, vil den automatisk bytte til hurtig tilbakespoling. Når enden av borekronen forlater arbeidsstykket og når den innstilte posisjonen, vil arbeidsbordet bevege seg til neste hullposisjon for å oppnå automatisk sirkulasjon. Krafthodet bruker en kombinasjon av tråd og hard skinne, noe som ikke bare sikrer utstyrets driftshastighet, men også forbedrer utstyrets stivhet betraktelig. Og det kan realisere funksjoner som blindhullboring, fresing, avfasing, sponbryting, automatisk sponfjerning, etc., noe som forbedrer arbeidsproduktiviteten.

(venstre krafthode)
2.3. Fjerning og kjøling av spon
Det er spiral- og flatkjedede spontransportører installert på begge sider under arbeidsbenken, og sponene kan automatisk mates ut til spontransportøren på slutten gjennom to trinn med spiral- og kjedeplater for å oppnå sivilisert produksjon. Det er en kjølepumpe i kjølevæsketanken til spontransportøren, som kan brukes til ekstern kjøling av verktøyet for å sikre boreytelsen og borekronens levetid, og kjølevæsken kan resirkuleres.
3.Fullt digitalt numerisk kontrollsystem:
3.1.Med sponbrytefunksjon kan sponbrytingstid og sponbrytesyklus stilles inn på menneske-maskin-grensesnittet.
3.2.Med verktøyløftefunksjonen kan verktøyløftehøyden stilles inn på menneske-maskin-grensesnittet. Når boringen når denne høyden, løftes borekronen raskt opp til toppen av arbeidsstykket, og deretter kastes sponene bort, og deretter føres de raskt frem til boreflaten og konverteres automatisk til arbeid.
3.3.Den sentraliserte kontrollboksen og den håndholdte enheten bruker et numerisk kontrollsystem og er utstyrt med USB-grensesnitt og LCD-skjerm med flytende krystall. For å forenkle programmering, lagring, visning og kommunikasjon har betjeningsgrensesnittet funksjoner som menneske-maskin-dialog, feilkompensasjon og automatisk alarm.
3.4.Utstyret har funksjonen til å forhåndsvise og inspisere hullposisjonen på nytt før behandling, og operasjonen er veldig praktisk.
4Automatisk smøring
Maskinverktøyets presisjons lineære føringsskinnepar, presisjons kuleskruepar og andre høypresisjons bevegelsespar er utstyrt med automatiske smøresystemer. Den automatiske smørepumpen sender ut trykkolje, og det kvantitative smøreoljekammeret går inn i oljen. Etter at oljekammeret er fylt med olje, når systemtrykket stiger til 1,4-1,75 MPa, lukkes trykkbryteren i systemet, pumpen stopper, og avlastningsventilen avlastes samtidig. Når oljetrykket i veien synker under 0,2 MPa, begynner den kvantitative smøreren å fylle smørepunktet og fullfører én oljefylling. På grunn av den nøyaktige oljetilførselen til den kvantitative oljeinjektoren og deteksjon av systemtrykket, er oljetilførselen pålitelig, noe som sikrer at det er en oljefilm på overflaten av hvert kinematisk par, noe som reduserer friksjon og slitasje, og forhindrer skade på den indre strukturen forårsaket av overoppheting. Dette sikrer maskinverktøyets nøyaktighet og levetid. Sammenlignet med glideskinnepar har det rullende lineære føringsskinneparet som brukes i denne maskinverktøyet en rekke fordeler:
①Bevegelsesfølsomheten er høy, friksjonskoeffisienten til den rullende føringsskinnen er liten, bare 0,0025 ~ 0,01, og drivkraften er kraftig redusert, noe som bare tilsvarer 1/10 av vanlig maskineri.
② Forskjellen mellom dynamisk og statisk friksjon er svært liten, og oppfølgingsytelsen er utmerket, det vil si at tidsintervallet mellom drivsignalet og den mekaniske handlingen er ekstremt kort, noe som bidrar til å forbedre responshastigheten og følsomheten til det numeriske kontrollsystemet.
③Den er egnet for lineær bevegelse med høy hastighet, og den øyeblikkelige hastigheten er omtrent 10 ganger høyere enn for glidende føringsskinner.
④ Det kan realisere gapløs bevegelse og forbedre bevegelsesstivheten til det mekaniske systemet.
⑤Produsert av profesjonelle produsenter, har den høy presisjon, god allsidighet og enkelt vedlikehold.

5Maskinbruksmiljø:
Strømforsyning: trefase AC380V ± 10%, 50Hz ± 1 Omgivelsestemperatur: 0 ° ~ 45 °
Fem, de viktigste tekniske parameterne:


| modell | BOSM4014 | |
| Maksimal størrelse på arbeidsstykket | Lengde × bredde × høyde (mm) 4000 × 1600 × 1000 | |
| Maksimal mating av gantry | Bredde (mm) | 2300 |
| størrelse på arbeidsbordet | Lengde x bredde (mm) | 4000*1400 |
|
Horisontalt borehode av typen ram krafthode en to
| Antall (2) | 2 |
| Spindelkonus | BT50 | |
| Borediameter (mm) | Φ2–Φ60 | |
| Gjengediameter (mm) | M3–M30 | |
| Diameter på freseskive (mm) | 300 | |
| Spindelhastighet (o/min) | 30~6000 | |
| Servospindelmotorens effekt (kw) | 37 | |
| Spindelneseavstand fra bordsenter (mm) | 650–1150 | |
| Venstre og høyre slaglengde for en enkelt ram (mm) | 500 | |
| Avstanden mellom midten av rammen og bordets plan (mm) | 200–1400 | |
| Opp og ned slaglengde for stempel (mm) | 1200 | |
| Repeterbarhet | 300 mm * 300 mm | ±0,02 |
| Maskinverktøyets dimensjoner | Lengde × bredde × høyde (mm) | i henhold til tegninger |
| Bruttovekt (t) | (ca.) 36 | |

Parametrene ovenfor er foreløpige designparametere. I den faktiske designen kan det være endringer i henhold til arbeidsstykkets prosesseringskrav og maskinverktøyets designkrav, for å oppfylle kravene til bedriftens prosesseringsdeler.

Produktkategorier
-

VC-serien CNC-maskineringssenter med høy stivhet med ...
-

HP-serien horisontal bevegelig kolonne lineær føring...
-

HT-serien horisontal bevegelig kolonne lineær føring...
-

VS-serien firespors kraftig CNC-maskinering ...
-

V-serien CNC-maskineringssenter med høy stivhet
-

X-serien CNC-maskineringssenter med dobbel kolonne
-

Horisontalt 5-akset CNC-maskineringssenter TKG1600
-

CNC vertikal dreiing og fresing av komposittsenter
-

Høyhastighets CNC-maskineringssenter GM-serien
-

Høyhastighets CNC-fresing GT-serien
-

CNC-dreiebenk med to spindler SK32
-

CNC vertikalt maskineringssenter RFTV510 for hjul...