


Dobbeltspindel CNC-dreiebenk 208-serien


Produktvideo
Produktkonfigurasjon
Introduksjon
TårnDdesignPytelse
Den integrerte positive Y-aksestrukturen er svært stiv, kraftig og har bedre ytelse enn interpolasjons-Y-aksen.
· Jevnere og jevnere behandling av plankonturer
· Enklere å bearbeide sammensatte buede overflater og konturer
Sammenlignet med "interpolasjon Y" har "positiv Y" åpenbare fordeler i planfresing. "Positiv Y"-bevegelse av Y-aksen er vinkelrett på X-aksen og er en enkeltakset bevegelse. "Interpolasjon Y"-bevegelse av Y-aksen er å interpolere en rett linje gjennom samtidig bevegelse av X-aksen og Y-aksen. Sammenlignet med "positiv Y" for planhet i freseplanet, er behandlingen av "positiv Y"-aksen åpenbart lys og jevn.
DirekteDriveSsynkronEelektriskSpindle
Høy stivhet, høyt dreiemoment, høyere effektivitet, bedre finish, mer presis indeksering.
Alle større CNC-maskindeler er laget av støpejern HT300 med ekstremt sterk støtdemping.
Funksjoner ved maskinverktøy med direktedrevne elektriske spindler
● Posisjoneringsnøyaktighet for magnetisk ringinkrementell encoder (sinus og cosinus): 20 buesekunder,
C-aksens indekseringsnøyaktighet: 40 buesekunder
● Rask start-stopp-responshastighet, sparer maskinverktøytid og forbedrer produksjonskapasiteten effektivt
● Liten skjærebelastning, energisparing og strømsparing, bedre beskyttelse av maskinverktøy og forlenget levetid
● Eliminerer effektivt spindelvibrasjoner, gir god balanseringseffekt, god finish og forbedrer overflatefinishen på arbeidsstykker
(Fordeler med dreiing i stedet for sliping, hardt dreiende utseende, overflateruhet Ra 0,2 μm)
· Spindelmotoren er utstyrt med et kjølesystem for å undertrykke påvirkningen av termisk forskyvning og sikre at spindelen fortsetter å arbeide ved en konstant temperatur.
(Nøyaktigheten på neseenden er innenfor 0,002 mm, noe som sikrer mer stabil nøyaktighet)
· Bakmontert synkronspindel med direkte drift, mer praktisk installasjon og vedlikehold
· A2-5: 7016AC - to foran, to bak
· A2-6: foran NN3020+100BAR10S, bak NN3018
A2-8: foran NN3024+BT022B*2, bak NN3022
Tung-DutyCastIRonBaseAnd Ckomponenter
Alle støpegods er optimalisert ved hjelp av endelig elementanalyse (FEA) for å redusere forvrengning og støtdemping ved løftekraft. Støpegodset til hovedserien med CNC-dreiebenker er forsterket med ribber for å forbedre stivhet og termisk stabilitet. Kompakte og symmetriske støpegods for topp- og bakdokke forbedrer stivheten ytterligere og sikrer høy posisjoneringsnøyaktighet og repeterbarhet.
Tekniske spesifikasjoner
| Punkt | Navn | Enhet | 208MS | 208MSY |
| Reise | Maks. rotasjonsdiameter for sengen | mm | Φ680 | Φ700 |
| Maks. maskineringsdiameter | mm | Φ370 | Φ300 | |
| Maks. rotasjonsdiameter på verktøyholder | mm | Φ300 | Φ300 | |
| Maks. behandlingslengde | mm | 420 | 400 | |
| Avstand mellom to sentre | mm | - | - | |
| Spindle Sylinder Chuck | Spindelnese | ASA | A2-6 | A2-6 |
| Hydraulisk sylinder/chuck | Tommer | 8'' | 8'' | |
| Spindel gjennomgående hulldiameter | mm | Φ79/66 | Φ79/66 | |
| Maks. diameter på stang gjennomgående hull | mm | Φ65/52 | Φ65/52 | |
| Spindel maks. hastighet | o/min | 4300 | 4300 | |
| Spindelmotorens kraft | kw | 18/22 | 18/22 | |
| Spindelmotorens dreiemoment | Nm | 91–227 | 91–227 | |
| Under-Spindle Sylinder Chuck | Under-Spindelnese | ASA | A2-5 | A2-5 |
| Under-Hydraulisk sylinder/chuck | Tommer | 6« | 6« | |
| Under-Spindel gjennomgående hulldiameter | mm | Φ56 | Φ56 | |
| Under-Maks. diameter på stang gjennomgående hull | mm | Φ46 | Φ46 | |
| Under-Spindel maks. hastighet | o/min | 5500 | 5500 | |
| Under-Spindelmotorens kraft | kw | 17,5 | 17,5 | |
| X/ZN/SAxisFbehovPparametere | X motorkraft | kw | 2,5 | 2,5 |
| Y-motorkraft | kw | - | 1.2 | |
| Z-motorkraft | kw | 2,5 | 2,5 | |
| Smotorkraft | Kw | 1.2 | 1.2 | |
| Xaksebevegelse | mm | 236 | 204 | |
| Yaksebevegelse | mm | - | 100±50 | |
| Zaksebevegelse | mm | 510 | 492 | |
| Spesifikasjoner for X/Z-akseskinne | spesifikasjon | 35 ruller | 35 ruller | |
| Spesifikasjoner for Y-akseskinne | spesifikasjon | 25 ruller | 25 ruller | |
| S-aksens bevegelse | mm | 600 | 600 | |
| Xakse rask bevegelse | Mm/min | 20 | 20 | |
| Zakse rask bevegelse | Mm/min | 20 | 20 | |
| Yakse rask bevegelse | Mm/min | - | 8 | |
| Sakse rask bevegelse | Mm/min | 24 | 24 | |
| Servokraft TårnPparametere | Type krafttårn | / | BMT55 | BMT55 |
| Verktøystasjon | / | 12T | 12T | |
| M-motorkraft | kw | 5,5 | 5,5 | |
| M-aksens motormoment | Nm | 35 | 35 | |
| Maks hastighet på krafthode | o/min | 6000 | 6000 | |
| Spesifikasjoner for verktøyholder med ytre diameter | mm | 25*25 | 25*25 | |
| Spesifikasjoner for verktøyholder med indre diameter | mm | Φ40 | Φ40 | |
| Tilstøtende verktøybyttetid | sek | 0,15 | 0,15 | |
| Posisjoneringsnøyaktighet | / | ±2” | ±2” | |
| Gjentatt posisjoneringsnøyaktighet | / | ±1” | ±1” | |
| BakdokkePparametere | Programmerbar hydraulisk bakdokke | / | - | - |
| Bakdokke maks. vandring | mm | - |
| |
| Hylsediameter | mm | - |
| |
| Ermets reise | mm | - |
| |
| Ermeavsmalning | / | - |
| |
| Dimensjoner | Totale dimensjoner | m | 2800*2100*1800 | 2700*2400*2000 |
| Maskinvekt ca. | kg | 5900 | 5300 | |
| Annen | Volum på skjærevæsketanken | L | 150 | 150 |
| Kjølevannspumpens kraft | kw | 0,75 | 0,75 | |
| Hydraulisk enhetsboksvolum | L | 40 | 40 | |
| Motorkraft for hydraulisk oljepumpe | kw | 1,5 | 1,5 | |
| Smøreoljetankvolum | L | 2 | 2 | |
| Automatisk smørepumpe motorkraft | kw | 50 | 50 |
Konfigurasjonsintroduksjon
EnklereTo Use And MmalmPmektig
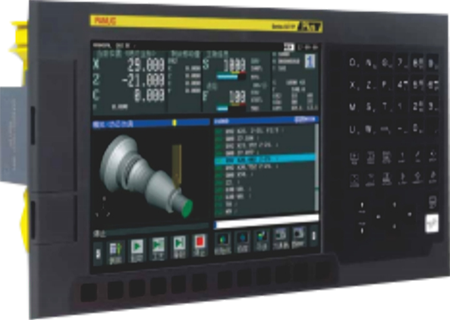
● Fullstendig oppgradert design
●Utstyrt med HMI
● Utstyrt med FANUCs nyeste CNC- og servoteknologi
●Standardisert med personlige funksjoner
●Utvidet minnekapasitet
LetthetOf Use
Forhindre plutselig maskinstans gjennom forebyggende vedlikehold
● Rike funksjoner for feilprediksjon
Finn feilplasseringen enkelt og forkort gjenopprettingstiden
●Diagnose-/vedlikeholdsfunksjoner
Høy prosesseringsytelse
ForkortetCsykleTtid
● Høyeffektiv prosesseringsteknologi
Oppnå høykvalitetsbehandling
Teknologi for fin bearbeiding av overflaten
●Diagnose-/vedlikeholdsfunksjon
HøyOdriftRspiste
Støtt alltid ulike operasjoner på prosesseringsstedet
●FANUC
PersonligSskjermIs EasiatiskTo Use
●Standardisert personlig tilpasset funksjon
Initiativer innen IoT
● Støtte for et bredt spekter av nettverk på stedet
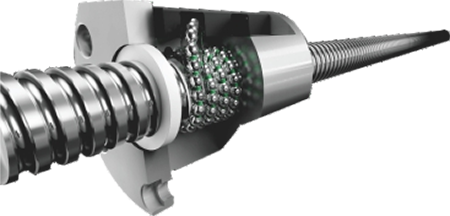
TakkBalleSmannskap
· C3-kvalitet, med høypresisjons kuleskrue, med forspenning av muttere og forspenningsbehandling av skrue for å eliminere tilbakeslag og temperaturøkningsforlengelse, noe som viser utmerket posisjonerings- og repeterbarhetsnøyaktighet.
· Direktedrift med servomotor for å redusere tilbakeslagsfeil.
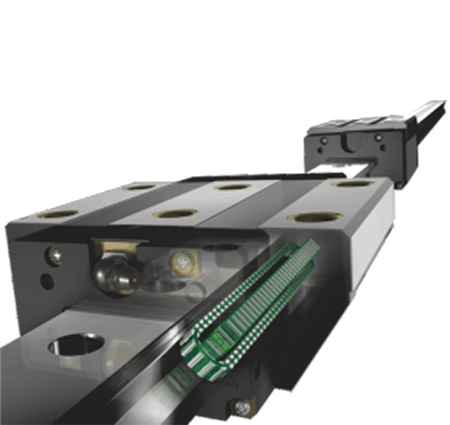
TakkRrollerLi øretGguide
· P-kvalitet ultrahøy stivhet SRG presisjonskvalitet, lineærføring nullklaring, bueskjæring, skråskjæring, overflatetekstur er relativt jevn. Egnet for høyhastighetsdrift, noe som reduserer drivkraften som kreves for CNC-maskinverktøy betraktelig.
· Rulling i stedet for glidning, lite friksjonstap, følsom respons, høy posisjoneringsnøyaktighet. Den kan bære lasten i bevegelsesretningen samtidig, og sporets kontaktflate er fortsatt i flerpunktskontakt under lasten, og skjærestivheten vil ikke reduseres.
· Enkel å montere, sterk utskiftbarhet og enkel smørestruktur; slitasjemengden er svært liten og levetiden er lang.
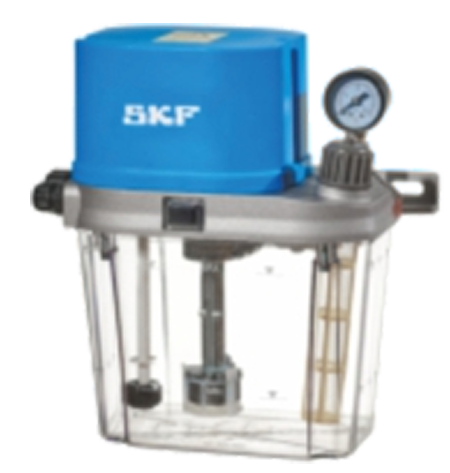
SKFBørering/OilingMmaskin
· Automatisk smøreapparat oppfyller behovene til ulike bruksområder, egnet for ulike arbeidsforhold, pålitelige produkter, fleksibel bruk.
· Møt behovene for lagersmøring i høy temperatur, sterk vibrasjon og farlig miljø.
Hvert smørepunkt bruker en volumetrisk proporsjonalfordeler for å kontrollere smøremengden, og CNC-dreiebenken kan styres av PLS for å tilføre olje nøyaktig.
TårnDdesignPytelse
Den integrerte positive Y-aksestrukturen er svært stiv, kraftig og har bedre ytelse enn interpolasjons-Y-aksen.
· Jevnere og jevnere behandling av plankonturer
· Enklere å bearbeide sammensatte buede overflater og konturer
Sammenlignet med «interpolasjon Y» har «positiv Y» åpenbare fordeler i planfresing. Y-aksebevegelsen med «positiv Y» er vinkelrett på X-aksen og er en bevegelse på én akse. Y-aksebevegelsen med «interpolasjon Y» er å interpolere en rett linje gjennom samtidig bevegelse av X-aksen og Y-aksen. Sammenlignet med «positiv Y» for planhet i freseplanet, er behandlingen av «positiv Y» åpenbart lys og jevn.
DirekteDriveSsynkronEelektriskSpindle
Høy stivhet, høyt dreiemoment, høyere effektivitet, bedre finish, mer presis indeksering.
Alle større maskindeler er laget av støpejern HT300 med ekstremt sterk støtdemping.
Funksjoner ved maskinverktøy med direktedrevne elektriske spindler
● Posisjoneringsnøyaktighet for magnetisk ringinkrementell encoder (sinus og cosinus): 20 buesekunder,
C-aksens indekseringsnøyaktighet: 40 buesekunder
● Rask start-stopp-responshastighet, sparer maskinverktøytid og forbedrer produksjonskapasiteten effektivt
● Liten skjærebelastning, energisparing og strømsparing, bedre beskyttelse av maskinverktøy og forlenget levetid
● Eliminerer effektivt spindelvibrasjoner, gir god balanseringseffekt, god finish og forbedrer overflatefinishen på arbeidsstykker
(Fordeler med dreiing i stedet for sliping, hardt dreiende utseende, overflateruhet Ra 0,2 μm)
· Spindelmotoren er utstyrt med et kjølesystem for å undertrykke påvirkningen av termisk forskyvning og sikre at spindelen fortsetter å arbeide ved en konstant temperatur.
(Nøyaktigheten på neseenden er innenfor 0,002 mm, noe som sikrer mer stabil nøyaktighet)
· Bakmontert synkronspindel med direkte drift, mer praktisk installasjon og vedlikehold
· A2-5: 7016AC - to foran, to bak
· A2-6: foran NN3020+100BAR10S, bak NN3018
A2-8: foran NN3024+BT022B*2, bak NN3022
Tung-DutyCastIRonBaseAogCkomponenter
Alle støpegods er optimalisert ved hjelp av endelig elementanalyse (FEA) for å redusere forvrengning og støtdemping ved løftekraft. Støpegodsene i hovedserien med dreiebenker er forsterket med ribber for å forbedre stivhet og termisk stabilitet. Kompakte og symmetriske støpegods for topp- og bakdokke forbedrer stivheten ytterligere og sikrer høy posisjoneringsnøyaktighet og repeterbarhet.
| Punkt | Navn | Enhet | 208MS | 208MSY |
| Reise | Maks. rotasjonsdiameter for sengen | mm | Φ680 | Φ700 |
| Maks. maskineringsdiameter | mm | Φ370 | Φ300 | |
| Maks. rotasjonsdiameter på verktøyholder | mm | Φ300 | Φ300 | |
| Maks. behandlingslengde | mm | 420 | 400 | |
| Avstand mellom to sentre | mm | - | - | |
| Spindel Sylinder Chuck | Spindelnese | ASA | A2-6 | A2-6 |
| Hydraulisk sylinder/chuck | Tommer | 8 tommer | 8 tommer | |
| Spindel gjennomgående hulldiameter | mm | Φ79/66 | Φ79/66 | |
| Maks. diameter på stang gjennomgående hull | mm | Φ65/52 | Φ65/52 | |
| Spindel maks. hastighet | o/min | 4300 | 4300 | |
| Spindelmotorens kraft | kw | 18/22 | 18/22 | |
| Spindelmotorens dreiemoment | Nm | 91–227 | 91–227 | |
| Subspindel Sylinder Chuck | Subspindelnese | ASA | A2-5 | A2-5 |
| Subhydraulisk sylinder/chuck | Tommer | 6” | 6” | |
| Diameter på gjennomgående hull i subspindelen | mm | Φ56 | Φ56 | |
| Submaks. diameter på stang gjennomgående hull | mm | Φ46 | Φ46 | |
| Maks. hastighet på subspindel | o/min | 5500 | 5500 | |
| Subspindelmotorkraft | kw | 17,5 | 17,5 | |
| Parametere for mating av X/ZN/S-aksen | X motorkraft | kw | 2,5 | 2,5 |
| Y-motorkraft | kw | - | 1.2 | |
| Z-motorkraft | kw | 2,5 | 2,5 | |
| S-motorkraft | Kw | 1.2 | 1.2 | |
| X-aksens bevegelse | mm | 236 | 204 | |
| Y-aksens bevegelse | mm | - | 100±50 | |
| Z-aksens bevegelse | mm | 510 | 492 | |
| Spesifikasjoner for X/Z-akseskinne | spesifikasjon | 35 ruller | 35 ruller | |
| Spesifikasjoner for Y-akseskinne | spesifikasjon | 25 ruller | 25 ruller | |
| S-aksens bevegelse | mm | 600 | 600 | |
| Hurtigbevegelse på X-aksen | Mm/min | 20 | 20 | |
| Z-aksens raske bevegelse | Mm/min | 20 | 20 | |
| Y-aksens raske bevegelse | Mm/min | - | 8 | |
| S-aksens raske bevegelse | Mm/min | 24 | 24 | |
| Servokraft Tårnparametere | Type krafttårn | / | BMT55 | BMT55 |
| Verktøystasjon | / | 12T | 12T | |
| M-motorkraft | kw | 5,5 | 5,5 | |
| M-aksens motormoment | Nm | 35 | 35 | |
| Maks hastighet på krafthode | o/min | 6000 | 6000 | |
| Spesifikasjoner for verktøyholder med ytre diameter | mm | 25*25 | 25*25 | |
| Spesifikasjoner for verktøyholder med indre diameter | mm | Φ40 | Φ40 | |
| Tilstøtende verktøybyttetid | sek | 0,15 | 0,15 | |
| Posisjoneringsnøyaktighet | / | ±2” | ±2” | |
| Gjentatt posisjoneringsnøyaktighet | / | ±1” | ±1” | |
| Bakdokkeparametere | Programmerbar hydraulisk bakdokke | / | - | - |
| Bakdokke maks. vandring | mm | - | ||
| Hylsediameter | mm | - | ||
| Ermets reise | mm | - | ||
| Ermeavsmalning | / | - | ||
| Dimensjoner | Totale dimensjoner | m | 2800*2100*1800 | 2700*2400*2000 |
| Maskinvekt ca. | kg | 5900 | 5300 | |
| Annen | Volum på skjærevæsketanken | L | 150 | 150 |
| Kjølevannspumpens kraft | kw | 0,75 | 0,75 | |
| Hydraulisk enhetsboksvolum | L | 40 | 40 | |
| Motorkraft for hydraulisk oljepumpe | kw | 1,5 | 1,5 | |
| Smøreoljetankvolum | L | 2 | 2 | |
| Automatisk smørepumpe motorkraft | kw | 50 | 50 |
Produktkategorier
-

VC-serien CNC-maskineringssenter med høy stivhet med ...
-

HP-serien horisontal bevegelig kolonne lineær føring...
-

HT-serien horisontal bevegelig kolonne lineær føring...
-

VS-serien firespors kraftig CNC-maskinering ...
-

V-serien CNC-maskineringssenter med høy stivhet
-

X-serien CNC-maskineringssenter med dobbel kolonne
-

Horisontalt 5-akset CNC-maskineringssenter TKG1600
-

CNC vertikal dreiing og fresing av komposittsenter
-

Høyhastighets CNC-maskineringssenter GM-serien
-

Høyhastighets CNC-fresing GT-serien
-

CNC-dreiebenk med to spindler SK32
-

CNC vertikalt maskineringssenter RFTV510 for hjul...