


E31 CNC sylindrisk kvern for kutteverktøy

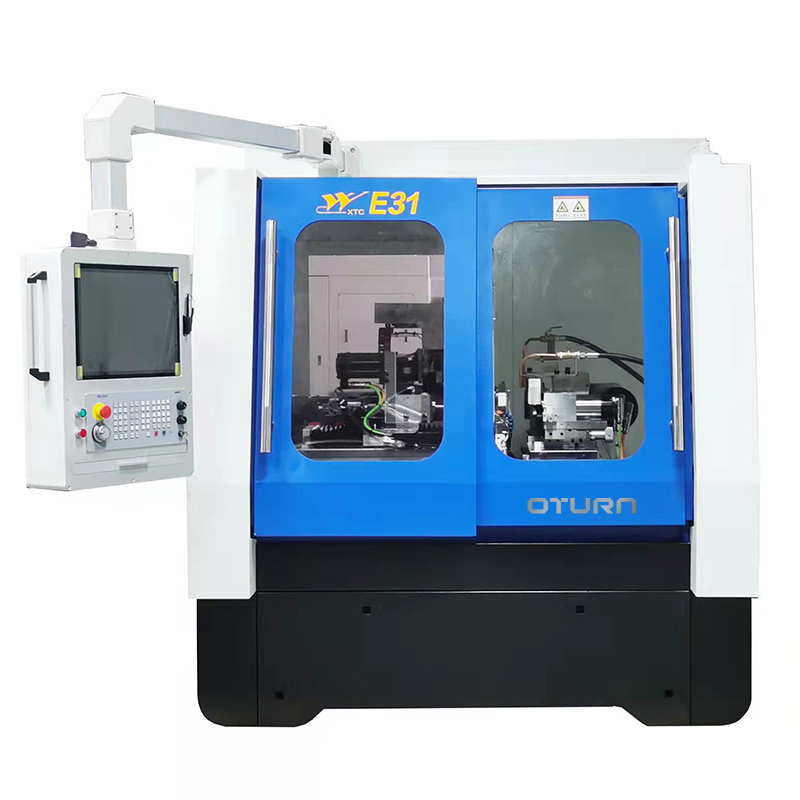
Hovedstrukturdiagram av maskinen
Søknadsomfang
1. Bruksområde: fres, bor, opprømmer og diverse høypresisjonsdeler.
2. Prosesseringsområde: diameterområde for bearbeidede produkter: Φ3 ~ Φ20 mm, lengdeområde for bearbeidede produkter: 120 mm (automatisk), 330 mm (manuelt).
3. Bearbeidingsegenskaper: samtidig sliping av fine og grove doble slipeskiver, engangsbehandling og forming
Maskininnføring
1. Sengestruktur:
2. Metallplater i hele maskinen: hele maskinen har en fullstendig lukket struktur, og hovedrammen er atskilt fra ytterdekselet for å unngå vibrasjoner
3. Kontrollsystem: NEWCON
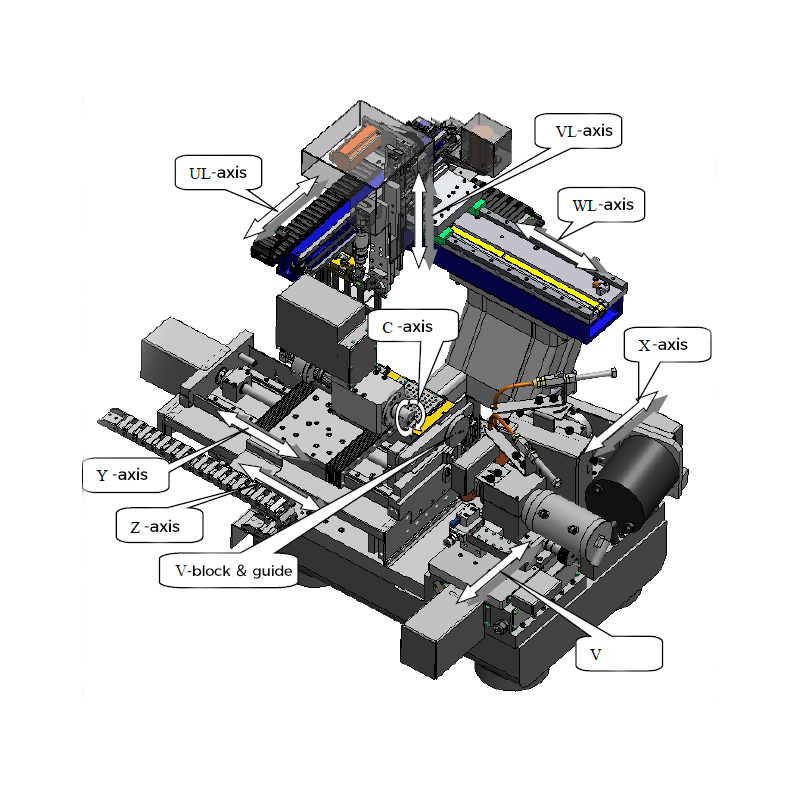
4. Bevegelige deler: X-akse, V-akse, Z-akse, Y-akse, WL-akse, UL-akse, VL-akse, føringshjulmekanisme, armmekanisme, hysteresejusteringsmekanisme
5. Arbeidsstykkespindel: Chuangyun hjemmelaget spindel
6. Slipespindel: Xiamen Tungsten Motor
7. Smøring av hele maskinen: oljenipler er reservert for hver akse og smøres regelmessig
8. Elektronisk kontrollenhet:
9. Matingsmetode: treakset manipulatormating
Tekniske spesifikasjoner
| kontrollmetode | Eksterne knapper, berøringsskjerm | |
| Visningsmetode | Berøringsskjerm, varsellampe | |
| kjølemetode | Oljekjøler | |
| overføringsmetode | Hydraulisk, pneumatisk, servomotor | |
| strømforsyning | AC 3 × 380 V, 50 Hz | |
| Maksimal total effekt | 25 kW | |
| Dimensjoner | 2152 × 1838 × 2614 mm | |
| bruttovekt | 3050 kg | |
| Kjøleoljetrykk | 0,6~0,8 MPa | |
| barometrisk trykk | Totalt veitrykk: 5~6 bar | |
| Chuck-lufttrykk: 2~3 bar | ||
| Lufttrykk på styrehjulet: 2~2,5 bar | ||
| Griperens lufttrykk: 1,5~4 bar | ||
| Armlufttrykk: 5~6 bar | ||
| Lufttrykk for rengjøring av optisk skala: 0,6~0,7 bar | ||
| Manipulatorparametere | ||
| UL-akse | Reise | 450 mm |
| Repeterbarhet | 0,02 mm | |
| Maksimal driftshastighet | 15000 mm/min | |
| VL-aksen | Reise | 100 mm |
| Repeterbarhet | 0,02 mm | |
| Maksimal driftshastighet | 15000 mm/min | |
| WL-aksen | Reise | 540 mm |
| Repeterbarhet | 0,02 mm | |
| Maksimal driftshastighet | 15000 mm/min | |
| Behandlingsakseparameter | ||
| Z-aksen | Reise | 100 mm |
| Minimum oppløsningsnøyaktighet | 0,0001 mm | |
| Y-aksen | Reise | 350 mm |
| Minimum oppløsningsnøyaktighet | 0,0001 mm | |
| X-aksen | Reise | 35 mm |
| Minimum oppløsningsnøyaktighet | 0,0001 mm | |
| V-aksen | Reise | 35 mm |
| Minimum oppløsningsnøyaktighet | 0,0001 mm | |
| Styrehjul | Rotasjonsnøyaktighet: | ≤0,010 mm |
| Arbeidshode (C-akse) | Motorkraft | 1,57 kW |
| Rotasjonshastighet | ≤2000 o/min | |
| Runout-nøyaktighet | ≤0,002 mm | |
| minimumsoppløsning | 0,0001° | |
| Spindel for grovslipeskive | Motorkraft | 8,5 kW |
| Rotasjonshastighet | ≤5000 o/min | |
| Runout-nøyaktighet | ≤0,002 mm | |
| dynamisk balanse | ≤G0,4 | |
| Finslipeskive spindel | Motorkraft | 1,4 kW |
| Rotasjonshastighet | ≤7950 o/min | |
| Runout-nøyaktighet | ≤0,002 mm | |
| dynamisk balanse | ≤G0,4 | |
| Slipeparametere |
|
|
| Chuck-modellen | W20 | |
| Grov slipeskivediameter | Ø250mm | |
| Fin slipeskivediameter | Ø150mm | |
| Arbeidsstykkeskaftdiameter | Ø3–Ø12 mm (automatisk) / Ø3–Ø20 mm (manuell) | |
| Arbeidsstykkets slipeområde | Ø0,08–Ø20 mm | |
| arbeidsstykkets lengde | 120 mm (automatisk) / 350 mm (manuell) | |
| Maksimal bearbeidingslengde på arbeidsstykket | 330 mm | |
| Behandling av utløp av ytre diameter | ≤0,003 mm | |
| Lengdebearbeidingsnøyaktighet | ±0,1 mm | |
| Nøyaktighet i vinkelbearbeiding | ≤0,3° | |
| Utseendenøyaktighet | ≤Ra0,4 (finishsliping) | |
Standard konfigurasjonsliste
| 10 | CNC-system | NYC0N | 1 |
| 20 | servomotor | NYC0N | 8 |
| 30 | serverdriver | NYC0N | 4 |
| 40 | Betjeningspanel/håndhjul | NYC0N | 1 |
| 50 | Høy presisjons arbeidshodemodul | GESAC | 1 |
| 60 | Høypresisjons elektrisk spindel (1,4 kW) | GESAC | 1 |
| 70 | Høypresisjonsmotor (7,1 kW) | GESAC | 1 |
| 80 | Høypresisjons mekanisk spindel | GESAC | 1 |
| 90 | Presisjonsskinne | Schneeberger | 10 |
| 100 | Presisjonskrysset rulle lineær måte | Schneeberger | 4 |
| 110 | Presisjonskuleskrue | NSK | 4 |
| 120 | Drifts- og prosesseringssimuleringsprogramvare (standard trinnforskjell, sfærisk osv.) | GESAC | 1 |
| 130 | Omformer | GESAC | 1 |
| 140 | Omformer | GESAC | 1 |
| 150 | berøringsskjerm | 19 寸ELO | 1 |
| 160 | Sikkerhetsdørlås for maskinverktøy | Jinzhong | 1 |
| 170 | sensor | Baumer | 3 |
| 180 | strømningssensor | Yifumen | 1 |
| 190 | Elektriske komponenter | Schneider | 1 |
| 200 | Pneumatiske komponenter | kronisk nyresykdom | 1 |
| 210 | Ledning og kabel | ComCab | 1 |
| 220 | Rack-klimaanlegg | GESAC | 1 |
| 230 | Presisjonstrykkhjul Ø92x8 | GESAC | 1 |
| 240 | Presisjonstrykkhjul Ø92x15 | GESAC | 1 |
| 250 | Chuck W20 D4 | GESAC | 1 |
| 260 | Standardskuff D4 | GESAC | 3 |
| 260 | Høypresisjonsmatching V-blokk (3–6)*10 | GESAC | 1 |
| 280 | Høypresisjons slipeskiveflens (hurtigbyttetype) | GESAC | 2 |
| 290 | Komplett sett med manipulatorfingre | GESAC | 1 |
Maskinkarakteristikker
8 CNC-akser, 5 CNC-akser brukes i prosesseringsområdet, som kan realisere automatisk lasting og lossing, ubemannet batchproduksjon
Maskineringsnøyaktighet og effektivitet for maskinverktøy
1. Arbeidsstykkets radiale avrunding er innenfor 0,003 mm;
2. Nøyaktigheten til størrelse 2.0 kontrolleres innenfor ±0,005 mm;
3. Arbeidsstykkets rundhet er innenfor 0,003 mm;
4. Overflateruhet < Ra0,4;
Produktkategorier
-

VC-serien CNC-maskineringssenter med høy stivhet med ...
-

HP-serien horisontal bevegelig kolonne lineær føring...
-

HT-serien horisontal bevegelig kolonne lineær føring...
-

VS-serien firespors kraftig CNC-maskinering ...
-

V-serien CNC-maskineringssenter med høy stivhet
-

X-serien CNC-maskineringssenter med dobbel kolonne
-

Horisontalt 5-akset CNC-maskineringssenter TKG1600
-

CNC vertikal dreiing og fresing av komposittsenter
-

Høyhastighets CNC-maskineringssenter GM-serien
-

Høyhastighets CNC-fresing GT-serien
-

CNC-dreiebenk med to spindler SK32
-

CNC vertikalt maskineringssenter RFTV510 for hjul...